Pájení řezných nástrojů deskami z tvrdých slitin – Pájení s indukčním ohřevem

Vysokofrekvenční pájení nástrojů má oproti pájení v pecích s brýlovým plamenem, pájení plynovým hořákem a pájení na kontaktních svářečkách řadu významných výhod. Vysokofrekvenční pájení poskytuje všechny podmínky pro získání vysoce kvalitních pájených nástrojů s deskami z tvrdých slitin, což je jeho hlavní výhoda. Je třeba také dodat, že z hlediska snadnosti pájení, nákladů a produktivity s ním žádná jiná metoda pájení nástrojů nemůže konkurovat.
Vysoké nároky kladené na řezné nástroje vyžadují spoustu práce na technologii pájení, protože není možné mít vysoce kvalitní nástroj bez pevného pájeného švu. Bez ohledu na kvalitu desky z tvrdé slitiny, pokud si nejste jisti, že je spolehlivě pájena, nemůžete očekávat, že nástroj bude dobře fungovat.
Když se fréza s destičkou z tvrdé slitiny během práce zlomí a destička se odštípne a odletí, nejčastější příčinou zlomení je špatné pájení.
Pájení nástroje může být neuspokojivé z mnoha důvodů; hlavními jsou špatné usazení desek k tělesu a příprava nástroje k pájení, nevhodný režim a teplota ohřevu, neúspěšná konstrukce induktoru, příliš dlouhý proces ohřevu, přítomnost vysokých vnitřních pnutí v důsledku nepříznivých chladicích podmínek.
Kvalita pájení nástroje do značné míry závisí na přípravných pracích. Drážka v tělese nástroje se volí podle tvaru desky frézováním. Deska by měla dobře přiléhat k dosedacím rovinám. Je třeba se vyhnout nerovnostem a promáčklinám v rovině tělesa nástroje, která přichází do styku s deskou, protože snižují pevnost svaru. Otřepy po frézování by měly být očištěny. V závislosti na účelu nástroje se drážky pro desky vyrábějí otevřené a uzavřené; první se používají pro nástroje s jedním břitem, zejména frézy, druhé pro nástroje s více břity: vrtačky, frézy, výstružníky.
Protože některé nástroje se kalí ihned po pájení, je třeba se vyhnout ostrým rohům, které by mohly během chlazení způsobit praskliny.
Tělesa nástrojů musí být při pájení čistá. Nejlepší je je odmastit v pračce a poté usušit. Desky je nutné obrousit nebo vyčistit v pískovacím stroji. Desky, které jsou zdeformované a dobře nepřiléhají k tělům, by měly být odeslány k dopracování.
Před pájením není zpravidla nutné provádět speciální odmašťování desek z tvrdých slitin, v případě potřeby se však odmašťují v benzínu nebo jiném rozpouštědle. Nitrosolventní RDV odmašťuje dobře.
Je známo, že čím tenčí je vrstva pájky ve svarovém švu, tím je šev pevnější. Při pájení řezných nástrojů, které pracují za náročných teplotních podmínek, nebo například při pájení karbidových fréz, jejichž tělesa jsou po pájení desek kalena v oleji, lze však pozorovat, že větší počet trhlin se vyskytuje na těch vzorcích, u kterých je pájkový šev tenčí a jejichž pájení by, jak se zdá, mělo být pevnější.
Jaký je důvod vzniku trhlin?
Ukazuje se, že důvodem vzniku trhlin v tomto případě není přehřátí, špatná kvalita materiálu desky ani špatné pájení, ale vnitřní napětí, které vzniká v důsledku rychlého ochlazování, je tak velké, že materiál desky jim neodolá a praská. Vnitřní napětí vzniká proto, že materiál tělesa přístroje a materiál desky mají velmi odlišné koeficienty lineární roztažnosti. Někdy je koeficient lineární roztažnosti materiálu desky několikanásobně menší než koeficient lineární roztažnosti materiálu tělesa.
Přítomnost kompenzačního těsnění z plastu mezi karbidovou destičkou a tělem nástroje výrazně snižuje vnitřní pnutí. Materiál těsnění může být permalloy, dále nikl a nízkouhlíkové železo ve formě fólie nebo jemné síťoviny. Tloušťka kompenzačních těsnění pro malé frézy je 0,2-0,3 mm, pro velké 0,8-1,5 mm. Těsnění se před pájením čistí a odmašťují. Kompenzační těsnění by měla být umístěna podél všech rovin kontaktu karbidové destičky s tělem.
Jedním z opatření ke snížení vnitřního pnutí v nástroji pracujícím za náročných tepelných podmínek může být také přechod na pájení pájkami s nižší teplotou tání.
Aby se zabránilo posunutí desek umístěných v uzavřené drážce během pájení, měly by být v ní upevněny razníkem, kolíky nebo klíny. Klínování se provádí v případech, kdy desky sedí v drážkách příliš volně. Klíny a kolíky jsou vyrobeny z měkké oceli. V některých případech, kdy děrování neposkytuje dostatečně spolehlivou fixaci desek a jejich klínování je obtížné, se k jejich upevnění během pájení používá azbestová šňůra, která se uváže kolem vícečepelového nástroje s deskami umístěnými v drážkách. Nejčastěji se to používá při pájení karbidových vrtáků a speciálních fréz.
Pokud je při pájení v solné lázni možné svázat desky ocelovým drátem, pak by se to nemělo dělat při vysokofrekvenčním pájení, protože při zahřátí se drát přehřeje a shoří dlouho před roztavením pájky v důsledku indukce proudů v jeho zkratovaných závitech, a proto nemůže zajistit fixaci desky.
V některých případech je vhodné upevnit karbidovou desku na držáku nástroje dočasným přivařením speciální ocelové technologické desky pomocí plynového nebo bodového svařování, která může karbidovou desku během pájení podepřít nebo upevnit v požadované poloze.
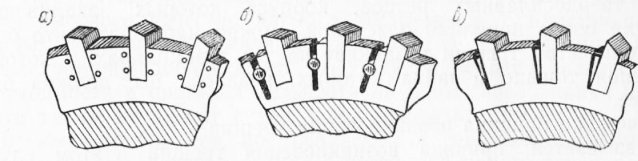
Obr. 1. Upevnění karbidových desek při výrobě fréz: a – děrováním; b – kolíky; c – klíny
Obr. 2. Příklady upevnění karbidových destiček na řezném nástroji s otevřenou drážkou pomocí svařených technologických destiček: a – technologická destička dočasně svařená k držáku pro usnadnění pájení odřezávacích nožů; b – svařené destičky ve formě pásků přitlačují karbidové destičky k tělesu nástroje během pájení
To se dělá například při výrobě řezných nástrojů (obr. 2).
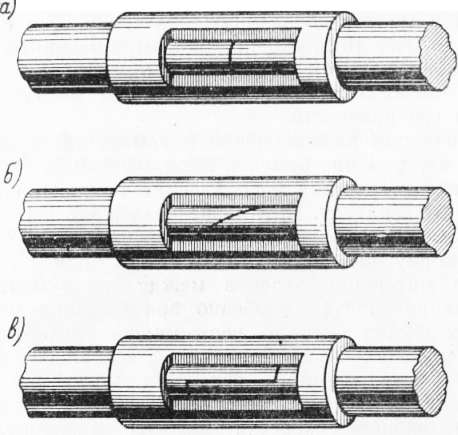
Pro usnadnění fixace při pájení válcových součástí stejného průměru, například když je nutné prodloužit vrtáky, je vhodné použít technologické spojky s drážkami nebo otvory pro přívod pájky a tavidla. Těsné uchycení spojky umožňuje pájení bez upevňovacího zařízení. Konce vrtáků uvnitř spojky jsou spojeny koncovými spoji, v šikmém spoji, nebo je část vrtáku před pájením pokryta mokrým azbestem. Technologické spojky, stejně jako dočasně přivařené upevňovací desky, se po pájení odstraní následným mechanickým zpracováním.
Nejlepší je nanést tavidlo na sestavený nástroj s destičkami umístěnými v uzavřených drážkách před umístěním nástroje do induktoru ponořením do vroucího roztoku, kterým je nejčastěji borax. Tavidlo pak pronikne do nejmenších mezer a zajistí tak dobré smáčení povrchu švu během pájení.
Nástroj připravený k pájení se po nanesení pájky a části tavidla zavádí do induktoru. Při pájení fréz se pájka ve formě fólie nebo hoblin umisťuje pod pájenou destičku a trochu na ni; při pájení fréz, vrtáků a zahlubovačů se nachází většinou ve formě drátu nad pájeným švem.
Obr. 3. Prodloužení vrtáků pájením pomocí spojky (drážka ve spojce je určena pro přívod pájky a tavidla)
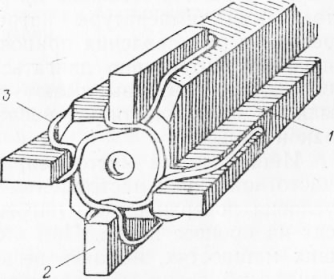
Obr. 4. Způsob nanášení pájky ve formě drátu na vícebřitý nástroj s uzavřenou drážkou: 1 – tělo nástroje; 2 – karbidová destička; 3 – pájka ve formě drátu
Při pájení velkých fréz, které vyžadují dlouhou dobu zahřívání, a také v případech, kdy pájka nebyla před pájením leptána, je vhodné umístit pájku během pájení na destičku z tvrdé slitiny. Tím se zajistí lepší pájení, protože všechny oxidy, které byly přítomny a vznikly během pájení, jsou lehčí než pájka, zůstanou nahoře, nedostanou se do švu a nebudou proto moci negativně ovlivnit jeho pevnost.
Pokud je pájený nástroj správně umístěn v induktoru, ohřev těla nástroje mírně převyšuje ohřev destičky, ale v době, kdy se pájka roztaví, mají téměř stejnou teplotu. Při pájení fréz k tomu dochází, když je mezera mezi destičkou a induktorem 2–3krát větší než mezi tělem nástroje a induktorem.
Mezery mezi nástrojem a induktorem by neměly být příliš malé, zejména při vysokém výkonu, protože je obtížné zabránit nerovnoměrnému ohřevu a lokálnímu přehřátí, které může způsobit praskliny v deskách. K lokálnímu přehřátí může docházet v důsledku přechodových odporů mezi deskou, pájkou a držákem při vysokých rychlostech ohřevu a cirkulace indukovaných proudů kolmých k rovině pájení nástroje.
Proces pájení řezaček s vysokofrekvenčním ohřevem je mnohem jednodušší než u vícečepelového nástroje. Zpravidla se řezačky pájejí ručně ve vícemístném induktoru, kdy je v jednom induktoru umístěno několik řezaček s různým stupněm ohřevu najednou. Poté, co řezačka předem umístěná v induktoru dosáhne požadované teploty ohřevu a pájka se roztaví, což v kapalném stavu začne intenzivně pohybovat působením sil elektromagnetického pole, se řezačka z induktoru vyjme, seřídí a destička se k ní přitlačí, načež lze proces pájení považovat za ukončený.
Někdy dochází k nesprávnému přístupu k procesu vysokofrekvenčního pájení nástroje. Spočívá v tom, že hlavní podmínky povrchového ohřevu pro kalení se mechanicky přenášejí do procesu pájení. V tomto případě se snaží pájet díly při vysokých výkonech, přičemž se snaží provést celý proces v sekundách nebo zlomcích sekundy a snaží se zvýšit produktivitu zkrácením doby ohřevu. Tento přístup k pájení má negativní vliv na kvalitu řezného nástroje, zejména fréz, což vede k vadám v důsledku trhlin v karbidových deskách. K tomu dochází proto, že při práci s vysokými měrnými výkony je nevyhnutelné nerovnoměrné povrchové ohřev heterogenního materiálu s lokálním přehřátím desek, když se ohřev držáku zpožďuje. Ohřev držáku do malé hloubky pod deskou má také nepříznivý vliv na kvalitu fréz, což zřejmě způsobuje prudké ochlazení desky po vypnutí ohřevu a v důsledku toho vysoké vnitřní pnutí vedoucí k prasklinám a zlomům. Nejlepších výsledků se dosahuje hlubokým ohřevem konce tělesa frézy s deskou na něm, s dobou ohřevu, která umožňuje teplu proniknout hluboko díky tepelné vodivosti kovu. Takový ohřev, i když vyžaduje o něco vyšší spotřebu energie, výrazně zlepšuje kvalitu nástroje.
Pájecí režim se nejlépe určuje na základě ohřívaného objemu a doby ohřevu.
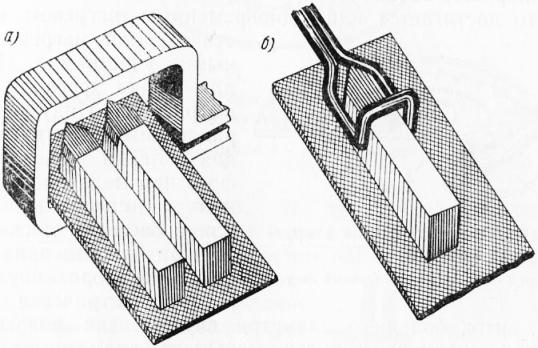
Obr. 5. Uspořádání řezacích nástrojů v induktorech dvou provedení: a – řezačky v induktoru, který poskytuje příznivé podmínky ohřevu pro pájení; b – řezačky v induktoru, který neposkytuje příznivé podmínky ohřevu pro pájení.
Požadovaný výkon a doba pájení závisí na rozměrech části řezacího nástroje, která je v induktoru. Podle experimentálních údajů může doba ohřevu pájecích řezacích nástrojů dosáhnout 0,5–1,5 minuty na kus, což odpovídá průměrným rychlostem ohřevu 1–40 °C/s. Při tak nízkých rychlostech ohřevu se snižuje možnost vzniku trhlin na deskách řezacích nástrojů. Vysoké produktivity při pájení řezných nástrojů by proto nemělo být dosaženo především zkrácením doby ohřevu, ale použitím vícemístných induktorů a zařízení, která umožňují pájení několika řezacích nástrojů současně s co nejúplnějším využitím generátoru a minimálními náklady na přípravný čas. Po pájení by měly být řezačky uloženy na azbestové desce ve stozích nebo v horkém písku, aby se zpomalilo jejich chlazení.
V případě pájení fréz s deskami z rychlořezné oceli se provádí ohřev na vyšší teploty. Obvykle se pájka volí tak, aby k pájení docházelo při teplotách kalení rychlořezné oceli té jakosti, ze které jsou desky vyrobeny, takže ihned po pájení se ochladí v proudu stlačeného vzduchu nebo v oleji. Při pájení takových fréz je po dosažení pájecí teploty povoleno ručně nebo lisem lisovat desku a je třeba vzít v úvahu, že deska v zahřátém stavu se může snadno zmačkat a dokonce i zničit.
Pájení fréz je obtížnější než řezných nástrojů, protože vyžaduje dobrý tok pájky do švu na velké ploše, čehož se dosahuje buď ohřevem všech desek najednou, nebo ohřevem jednotlivých sekcí. Induktory pro pájení fréz jsou znázorněny na obr. 10. Induktory s rovnoběžnými závity jsou vhodné pro pájení karbidových fréz, když se pomalu otáčejí na speciálním trnu nebo azbestovém disku.
Při použití prstencového induktoru, uvnitř kterého je řezací cívka soustředně umístěna, slouží cívka většího průměru k ohřevu řezací cívky a desek zvenčí a cívka menšího průměru k ohřevu tělesa řezací cívky zespodu (obr. 32). Vzhledem k tomu, že těleso je masivnější než desky a vyžaduje více energie, je řezací cívka umístěna v těsné vzdálenosti od spodní cívky menšího průměru, což zajišťuje intenzivní ohřev tělesa na požadovanou teplotu. Pájení takových dílů bez topné cívky je extrémně obtížné, protože odvod tepla do masivního tělesa řezací cívky ztěžuje ohřev desek na požadovanou teplotu, zejména pokud jsou desky vyrobeny z rychlořezné oceli a jsou pájeny vysokoteplotní pájkou.
Pájení kotoučového řezacího nástroje s postupným ohřevem jeho jednotlivých částí karbidovými deskami procházejícími s pomalou rotací řezacího nástroje mezi dvěma rovnoběžnými obdélníkovými závity induktoru (jeden ze závitů lze otočit o 180°) umožňuje sledovat teplotu ohřevu jednotlivých sekcí a regulovat ji změnou rychlosti otáčení řezacího nástroje. Tato metoda je v mnoha případech pohodlnější než ohřev řezacího nástroje soustředným prstencovým induktorem, protože v druhém případě všechny pájené desky dosáhnou maximální teploty téměř současně, což nevylučuje možnost nepájení v důsledku nedostatečného ohřevu na jednom místě a přehřátí na jiném.
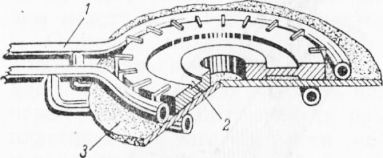
Obr. 6. Pájení kotoučového řezacího nástroje v kulatém induktoru: 1 – induktor; 2 – řezací nástroj; 3 – azbestový plech
Při tomto ohřevu, jak se pájka taví, se řezačka postupně otáčí, dokud nejsou všechny destičky připájeny.
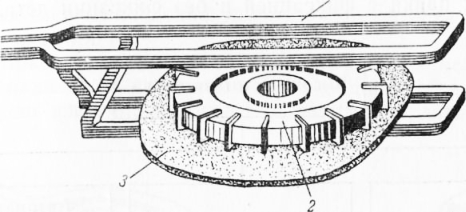
Obr. 7. Pájení kotoučového řezacího nástroje v induktoru s průchozím otvorem: 1 — induktor; 2 — řezací nástroj; 3 — azbestový plech
Po pájení se nástroj, který nevyžaduje následné kalení, odešle k čištění do pískovacího stroje a poté ke kontrole. Kvalita pájení nástroje s deskami z tvrdé slitiny se kontroluje vnější prohlídkou. Přítomnost černých skvrn ve pájeném švu svědčí o špatné kvalitě pájení. Nástroj, který je po pájení kalený, by měl být obzvláště pečlivě kontrolován na trhliny. Trhliny lze zjistit omytím nástroje v petroleji a následným ofoukáním pískem. Trhliny jsou na očištěném povrchu jasně viditelné, protože v místech trhlin vyčnívá petrolej. Lze je také zjistit pečlivou prohlídkou lupou.
Nástroj s deskami z rychlořezné oceli, který po pájení prošel dodatečným tepelným zpracováním a pískováním, podléhá kontrole kvality pájení a přítomnosti trhlin a v případě potřeby i kontrole tvrdosti.
Produktivita vysokofrekvenčního pájení řezaček je výrazně vyšší než u jiných metod pájení a může dosáhnout s vícepolohovým induktorem jednoho až dvou tisíc kusů za směnu.

Sortiment válcovaných kovových výrobků je rozmanitý. Proto je nutné výrobky rychle a efektivně označit. A právě zde přichází na řadu značení kovových výrobků. To znamená nanášení určitých označení, znaků nebo nápisů na povrch zboží za účelem identifikace.
Dalšími cíli tohoto procesu jsou:
- identifikace výrobce kovových výrobků. Obvykle je uveden název, logo a adresa výrobní společnosti;
- uvedení hlavních charakteristik kovu – jakost oceli nebo slitiny, složení, vlastnosti;
- zobrazení hlavních technických parametrů produktu – rozměry, hmotnost, účel, provozní podmínky;
- přiřazení individuálního sériového čísla produktu pro účely identifikace a účetnictví.
Na produktech je také uvedeno datum výroby, datum spotřeby, životnost a také čárové kódy a QR kódy pro automatizovaný sběr informací.
Dnes továrny používají k nanášení značení na výrobky rytí, ražení, odlévání, ražbu a samolepky.
Co poskytuje aplikace informací na kovový výrobek?
Dodavatel nebo kupující může minimálně okamžitě určit sortiment, složení a hlavní parametry pouhým přečtením etiket. Značení také chrání zákazníka před padělaným a napodobeným zbožím a zaručuje kvalitu a deklarovanou životnost.
Odvětví likvidace odpadu a recyklace mají rádi značení na kovu, protože usnadňuje třídění pro recyklaci.
Umožňuje sledovat pohyb produktů a předcházet padělání.
Předběžný závěr: značení výrobků je užitečné pro všechny účastníky trhu s válcovaným kovem, protože zvyšuje transparentnost vztahů mezi kupujícím a prodávajícím.
Níže jsme shromáždili nejoblíbenější typy datových aplikací o hotových výrobcích, abyste si udělali představu o technickém procesu.

Mechanické značení
V této kategorii jsou nejoblíbenější metody bodové frézování a frézování. Obě se používají k nanášení identifikačních značek, technických údajů a log na kovové výrobky v následujících oblastech:
- strojírenství – značení dílů, jednotek, sestav, štítků na zařízeních;
- výroba přístrojů – nanášení stupnic, označení, sériových čísel na pouzdra přístrojů;
- výroba nástrojů – značení nástrojů, zařízení, matric;
- klenotnický průmysl – puncování předmětů z drahých kovů;
- výroba zbraní – přidávání razítek, sériových čísel na hlavně, závěry;
- automobilový průmysl – značení jednotek, náhradních dílů, VIN identifikačními údaji;
- elektrotechnický průmysl – uvedení pasových údajů na pouzdrech výrobků;
- kovoobrábění — přidávání čísel artiklů, log, čárových kódů k hotovým výrobkům; vyznačení individuálního čísla produktu, pole „Označení“ na výkresu
- stavebnictví – značení kovových konstrukcí, trubek, profilů.
Mechanické značení je mimořádně užitečné a používá se v mnoha odvětvích. Pojďme se blíže podívat na obě metody nanášení dat na produkt.

Frézovací značení
Technologický proces frézování a mechanického značení se skládá z následujících fází:
- Používá se speciální gravírovací a frézovací stroj s rotujícím řezným nástrojem – frézou.
- Tvar řezačky je předem vybrán tak, aby na kovovém povrchu vytvořil určité značky, znaky a symboly.
- Díl se upevní na stole stroje a nastaví se požadovaná hloubka frézování.
- Řezačka zpracovává povrch obrobku podle zadaného programu a vytváří prohlubně – značkovací značky.
- Hloubka frézování je obvykle 0,5-0,8 mm, což zajišťuje dobrou čitelnost.
Tato metoda aplikace symbolů má následující výhodyVysoká rychlost aplikace s automatizovaným procesem, vytváření hlubokých a odolných značek, použitelných na různé kovy a slitiny, produkuje jasné a úhledné fonty/znaky, zařízení je kompaktní a levné.
Mezizávěr: frézování je optimální pro sériové značení kritických dílů, nástrojů a průmyslového zařízení.
Bod nárazu
Bodové značení kovových výrobků se provádí následovně:
- Používá se speciální nástroj – značkovače, u kterých vysokorychlostní úderník udeří na obrobek.
- Úderník má pracovní plochu požadovaného tvaru – čísla, písmena, znaky.
- Když úderník udeří, tvar se přenese na kovový povrch a vytvoří reliéfní otisk.
- Obrobek je instalován a zajištěn ve značkovači.
- Úderník pod vlivem úderového mechanismu naráží na obrobek a vytváří otisky.
- Hloubka otisku je regulována silou úderu úderníku.
Výhody bodového značeníVysoká procesní účinnost, použitelné pro různé kovy a slitiny, vytváří jasné a kontrastní značení, zařízení je jednoduché a spolehlivé, je možné ruční i automatizované značení, nevyžaduje spotřební materiál kromě vyměnitelných úderníků.
Mechanické stroje se nejlépe osvědčují při sériovém značení kovových výrobků (nástrojů, zařízení a dílů).
Laserové značení
Od mechaniky přecházíme k technologicky konkrétnějšímu řešení. Jako zdroj energie se používá vysoce výkonný pulzní laser.
Použití laseru na kovovém povrchu probíhá následovně:

- Paprsek je zaostřen na povrch kovové součásti.
- Dochází k lokálnímu tavení, oxidaci nebo odpařování materiálu a vlivem vysoké teploty se tvoří mikroreliéfní stopy.
- Obrázek pro označení je předem přidán do instalačního programu.
- Laser, pohybující se po dané trajektorii, zpracovává povrch a vytváří potřebné symboly, znaky a alfanumerické označení.
Výhody laserového značení:
- vysoká rychlost značení;
- jasnost a nesmazatelnost nápisů;
- schopnost aplikovat malé prvky a složité obrázky;
- použitelné pro různé kovy, včetně tvrdých slitin;
- nevyžaduje se žádný spotřební materiál ani příprava povrchu;
- ekologický proces, žádný chemický odpad;
- snadná automatizace procesu značení.
Laserové značení se dobře osvědčuje při přidávání sériových čísel, čárových kódů, log a malých nápisů na zpracovávaný povrch. Proto je tato technologie poměrně široká.
- Strojírenství – značení štítků, vypalování sériových čísel a údajů na součásti strojů a mechanismů.
- Automobilový průmysl – aplikace VIN kódů, log, výstražných štítků na karosářské díly.
- Přístrojová technika – přidávání čárových kódů a sériových čísel na kryty přístrojů.
- Elektrotechnický průmysl – vypalování pasových údajů na pouzdra zařízení.
- Zbrojní průmysl – aplikace log, sériových čísel, razítek na hlavně, šrouby.
- Výroba šperků je puncovnictví zlatých a stříbrných šperků.
- Lékařská technologie – aplikace identifikačních dat na přístroje a implantáty.
- Kování a spojovací materiál – přidání informací o vlastnostech, výrobci.
- Kovoobrábění – vypalování firemních log, čísel artiklů na hotové výrobky.
Laser zaručuje dlouhotrvající značení na kovu.
Elektrochemické značení
Přechod od high-tech řešení k chemii.
Elektrochemické značení kovových polotovarů se skládá z následujících fází:
- Princip interakce s kovem je založen na elektrolytickém leptání povrchu působením elektrického proudu.
- Kovová část zde funguje jako anoda a pracovní nástroj jako katoda.
- Při průchodu proudu dochází v místě kontaktu nástroje k anodickému rozpouštění kovu, čímž vzniká prohlubeň.
- Tvar pracovní části se přenese na kov a vytvoří tak reliéfní obraz.
- Hloubka je regulována aktuální hodnotou a dobou procesu.
Výstupem jsou jasné a hluboké symboly bez deformace produktu. Tuto metodu lze použít ke zpracování tvrdých a křehkých kovů s použitím malých prvků.
Pro mnohé je absence tepelného dopadu na pracovní plochu nesmírně důležitá, bez čehož by laserové značení nebylo možné. Elektrochemické značení se snadno uvádí do provozu. To vyžaduje minimální automatizaci. Je šetrné k životnímu prostředí a nevyžaduje spotřební materiál. Zároveň jsou náklady na zařízení poměrně nízké.
Jiné metody značení kovů
Probrali jsme nejoblíbenější metody značení. Na trhu je však mnoho dalších řešení, která nemůžeme přehlédnout.
Drop-jet
Hlavním použitým nástrojem je speciální popisovač s tiskovou hlavou, kterou je pod tlakem dodáván tekutý inkoust.
Tisknutý obrázek se nejprve přenese do elektronického formátu a načte do systému. Poté se na kovový povrch vystřikují kapky inkoustu, čímž se vytvářejí značky. Lze je aplikovat na ploché i válcové povrchy. To výrazně rozšiřuje rozsah použití této technologie.
Většina strojů dokáže nanášet značení v několika barvách v jednom pracovním procesu.
Výhody inkoustového značení:
- vysoká rychlost aplikace s automatizovaným procesem;
- možnost tisku různých fontů, čárových kódů, log;
- nevyžaduje předběžnou přípravu povrchu;
- snadná změna obrázku pro značení přímo během procesu;
- nízké náklady ve srovnání s laserovým značením;
- šetrné k životnímu prostředí, minimum odpadu.
Jedinou a nejzávažnější nevýhodou této metody značení je její omezená trvanlivost, která závisí na trvanlivosti inkoustu.
Sítotisk
Sítotisk je poměrně stará metoda tisku, která se používá k nanášení obrázků na různé typy povrchů, jako je papír, karton, oblečení a kovové součásti.
Proces zde začíná vytvořením sítotiskové šablony s obrázkem pro tisk. Ta se upevní nad obrobek a pod vysokým tlakem se skrz ni protlačí barva. Prochází mřížkou a vytváří vzor na povrchu obrobku nebo dílu.
Během procesu se odstraní přebytečná barva. Proces lze po zaschnutí první vrstvy opakovat a přidat prvky jiného typu.
Výhody sítotisku:
- možnost nanášení vícebarevných obrázků v jednom nebo několika průchodech;
- použitelné na rovných i objemových površích;
- vysoká produktivita a snadná automatizace;
- používá se levné vybavení;
- šetrnost procesu k životnímu prostředí při použití barev na vodní bázi.
Sítotisk je vhodný pro nanášení log, varovných nápisů a barevného značení na různé kovové výrobky.
Hlavní nevýhodou je omezená odolnost proti opotřebení a trvanlivost v důsledku kvality inkoustu.
Metalphoto
Technologický proces začíná nanesením fotocitlivé vrstvy na povrch dílu. Navrch se umístí fotografická šablona s obrázkem pro přenos. Expozice se provádí díky ultrafialovému záření. Fotovrstva se vyvolá a neexponované oblasti se rozpustí. Polymerizovaná fotovrstva se pokryje barvou, která se nanáší pouze na ošetřené oblasti.
Výhody fotografie kovů:
- možnost použití vícebarevných fotografických obrázků;
- vysoké rozlišení a detaily obrazu;
- odolnost značení vůči oděru a vnějším vlivům;
- žádná deformace kovu během procesu aplikace;
- práce s výrobky složité geometrie;
- šetrné k životnímu prostředí, nevyžaduje spotřební materiál, s výjimkou fotografických šablon.
Metallophoto je ideální pro nanášení složitých vícebarevných obrázků s vysokým rozlišením na různé kovové povrchy. Samozřejmě se nebavíme o hromadné výrobě kvůli specifikám technologického procesu.
Proto nevýhoda – vyšší náklady ve srovnání s jinými metodami značení.
UV tisk
UV tisk se používá pro značení kovových výrobků takto:
- Používají se speciální UV vytvrditelné inkousty, které se fixují vlivem ultrafialového záření.
- Inkoust je na kovový povrch nanášen tiskovou hlavou tiskárny.
- Zároveň se zapne UV lampa, která pomáhá vytvrdnout inkoust.
- Barva okamžitě přilne k povrchu.
- Proces se opakuje nanášením vrstev různých barev pro vytvoření vícebarevných značek.
Výhody UV tiskuVysoká rychlost aplikace díky okamžité fixaci inkoustu, široký výběr barev a možnost vícebarevného tisku, vysoká kvalita a jasnost obrazu, odolnost obrázků vůči oděru a vnějším vlivům, možnost tisku na výrobky složitého tvaru.
Chemické rytí
Chemické gravírování (leptání) kovových výrobků se provádí v několika fázích:
- Na povrch se nanáší kyselinovzdorný lak ve formě kresby nebo nápisu.
- Součást se umístí do kyselého roztoku (dusičné, chlorovodíkové, sírové).
- Kyselina reaguje s exponovanými částmi kovu a vytváří tak reliéf.
- Poté se lak smyje a na kovu zůstane vyrytý obraz.
Výhody chemického gravírování:
- jednoduchost procesu, nevyžaduje složité vybavení;
- získání obrazu hlubokého reliéfu;
- použitelné pro různé kovy – ocel, hliník, titan, měď;
- možnost vytvoření vícebarevného vzoru pomocí postupného leptání;
- trvanlivost značení, odolnost proti oděru;
- šetrné k životnímu prostředí při použití bezpečných kyselin.
Chemické gravírování je použitelné pro nanášení kontrastních značek s hlubokým reliéfem na průmyslové kovové výrobky. Tato metoda má několik nevýhod – jedná se o zvýšené bezpečnostní požadavky při práci s kyselinami a také o omezené rozlišení obrazu.
Konchus D. A., Sivenkov A. V., Pryakhin E. I. Vlastnosti laserového značení kovových výrobků // Informační a technologický bulletin. – 2020. – č. 1. – s. 157-164.