Frézování. v
Během procesu frézování se zuby frézy, když se otáčí, postupně jeden po druhém, zařezávají do postupujícího obrobku a odstraňují třísky a provádějí řezání. Řeznými prvky při frézování jsou šířka frézování, hloubka frézování, řezná rychlost a posuv.
Šířka a hloubka frézování
Šířka frézováníŠířku ošetřovaného povrchu nazývají v milimetrech (obr. 52). Šířka frézování je označena B. 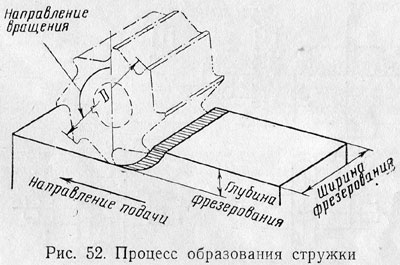 Hloubka řezu při frézování, popř hloubka frézování, nebo často hloubka řezané vrstvy, je tloušťka (v milimetrech) kovové vrstvy odstraněné z povrchu obrobku frézou v jednom průchodu, jak je znázorněno na Obr. 52. Hloubka frézování se značí t. Hloubka frézování se měří jako vzdálenost mezi obrobenou a obrobenou plochou. Celá vrstva kovu, která musí být při frézování odstraněna, se nazývá, jak již bylo uvedeno výše, přídavek na obrábění. Hloubka frézování závisí na přídavku opracování a výkonu stroje. Pokud je přídavek velký, zpracování se provádí v několika přechodech. V tomto případě se poslední přechod provádí s malou hloubkou řezu, aby se získal čistší povrch opracování. Tento přechod se nazývá dokončovací frézování, na rozdíl od hrubování nebo předfrézování, které se provádí s větší hloubkou frézování. S malým přídavkem na zpracování se frézování obvykle provádí v jednom průchodu.
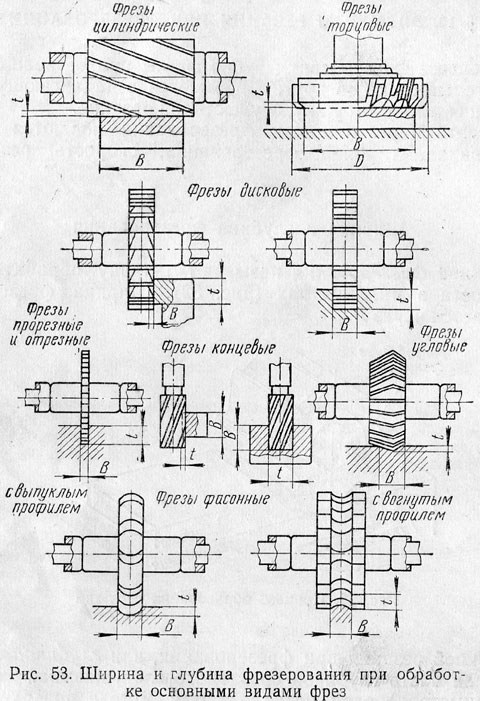 Na Obr. 53 ukazuje šířku B a hloubku frézování t při zpracování hlavními typy fréz.
Rychlost řezání
Hlavním pohybem při frézování je otáčení frézy. Při procesu frézování se fréza otáčí určitým počtem otáček, který se nastavuje při seřizování stroje; pro charakterizaci rotace frézy se však neubírá počet jejích otáček, ale takzvaná řezná rychlost. Rychlost řezání při frézování nazývají dráhu, kterou urazí nejvzdálenější body řezné hrany zubu frézy za jednu minutu. Řezná rychlost je označena υ. Označme průměr frézy pomocí D a předpokládejme, že fréza udělá jednu otáčku za minutu. V tomto případě urazí břit řezného zubu vzdálenost za minutu rovnající se obvodu průměru D mm, tj. πD milimetry. Ve skutečnosti fréza udělá více než jednu otáčku za minutu. Předpokládejme, že řezačka ano n otáčky za minutu, pak břit každého zubu frézy urazí dráhu rovnou π za jednu minutuDn mm. Proto je řezná rychlost při frézování rovna πDn mm/min. Typicky se řezná rychlost při frézování vyjadřuje v metrech za minutu, což vyžaduje výsledné vyjádření rychlosti v mm/minvydělte 1000. Potom bude mít vzorec pro řeznou rychlost při frézování tvar:  Ze vzorce (1) vyplývá, že čím větší je průměr D frézy, tím větší je řezná rychlost při daném počtu otáček a tím větší je počet otáček n vřetena, tím vyšší je řezná rychlost pro daný průměr frézy. Příklad 1. Fréza o průměru 100 mm dělá 140 ot./min. Určete řeznou rychlost. V tomto případě D = 100 mm; n = 140 ot / min. Podle vzorce (1) máme:
 Ve výrobě musíme často řešit inverzní problém: z dané řezné rychlosti υ určete počet otáček frézy n nebo jeho průměru D. K tomuto účelu se používají následující vzorce:

 Příklad 2 Navrhuje se provádět zpracování řeznou rychlostí 33 m/min. Fréza má průměr 100 mm. Kolik otáček by měl mít řezák? V tomto případě υ = 33 m/min; D = 100 mm. Podle vzorce (2a) máme:
 nebo
 Příklad 3: Rychlost řezání je 33 m/min. Počet otáček frézy je 105 ot / min. Určete průměr frézy, kterou je třeba pro toto zpracování použít. V tomto případě υ = 33 m/min; n = 105 ot / min. Pomocí vzorce (26) získáme:
 nebo
 Ne vždy je možné na stroji nastavit počet otáček vřetena za minutu, který přesně odpovídá tomu získanému ze vzorce (2a). Také není vždy možné vybrat frézu s přesným průměrem (který se získá podle vzorce (26). V těchto případech vezměte nejbližší nižší počet otáček vřetena za minutu z těch, které jsou k dispozici na stroji, a frézu s nejbližším menší průměr oproti těm, které jsou k dispozici ve spíži.
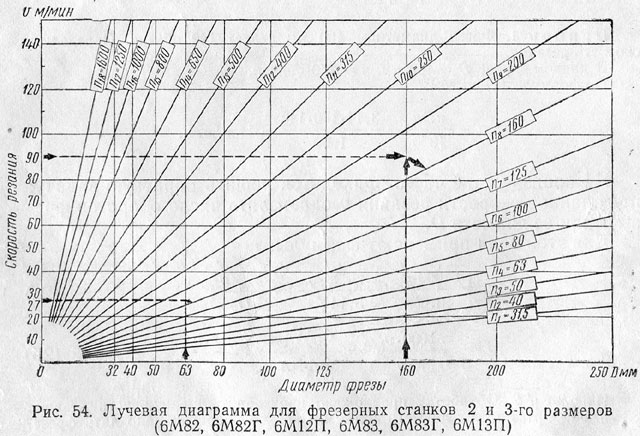 Pro určení počtu otáček vřetena při dané řezné rychlosti a zvoleném průměru frézy můžete použít grafy. Na grafu na Obr. 54 ukazuje dostupné otáčky vřeten konzolových frézek druhé a třetí velikosti (6M82, 6M82G a 6M12P, 6M83, 6M83G a 6M13P), znázorněné ve formě paprsků, v důsledku čehož se takové grafy nazývají paprskové diagramy. Vodorovná osa ukazuje průměry fréz v mm, a podél svislé osy – řezná rychlost v m/min. Použití grafu ilustrují následující příklady. Příklad 4. Určete počet otáček vřetena konzolové frézky 6M82G při opracování oceli válcovou frézou z rychlořezné oceli o průměru 63 mm, pokud je řezná rychlost nastavena na υ = 27 m/min. Podle grafu na Obr. 54 z bodu, který odpovídá řezné rychlosti 27 m/min, nakreslete vodorovnou čáru, dokud se neprotne se svislou čárou vedenou z bodu odpovídajícímu průměru frézy 63 mm. Požadované otáčky vřetena leží mezi n = 125 a n = 160. Akceptujeme nižší počet otáček n = 125 ot / min. Příklad 5. Určete počet otáček vřetena konzolové frézky 6M13P při zpracování litiny stopkovou frézou o průměru 160 mmvybavené tvrdokovem, pokud je řezná rychlost nastavena na υ = 90 m/min. Podle grafu na Obr. 54 z bodu, který odpovídá řezné rychlosti 90 m/min, nakreslete vodorovnou čáru, dokud se neprotne se svislou čárou vedenou z bodu odpovídajícímu průměru frézy 160 mm. Požadované otáčky vřetena leží mezi n = 160 a n = 200. Akceptujeme nižší počet otáček n = 160 ot / min. Není těžké nakreslit takový paprskový diagram sami pro stroj jiného modelu a velikosti. Použití paprskového diagramu zjednodušuje volbu otáček vřetena stroje a umožňuje vyhnout se použití vzorce (2a).
Feed
Posuvový pohyb při frézování se provádí buď ručně, nebo strojním mechanismem. Lze jej provést posunutím stolu stroje v podélném směru, posunutím saní v příčném směru a posunutím konzoly ve vertikálním směru. U vertikálních frézek bez konzoly má příčný stůl podélné a příčné pohyby a vřetenová hlava přijímá vertikální pohyb. Při práci na podélných frézkách má stůl podélný pohyb, vřetenové hlavy příčný a vertikální pohyb. Při práci na kulatém otočném stole na vertikálních frézkách, na rotačních a bubnových frézkách je stůl podáván kruhově. Při frézování existují: krmit za minutu — pohyb stolu v milimetrech za 1 minutu; označený s a je vyjádřen v mm/min; posuv na otáčku frézy — pohyb stolu v milimetrech na plnou otáčku frézy; označený s a je vyjádřen v mm/ot; posuv na zub frézy — pohyb stolu v milimetrech za dobu, kdy se fréza otáčí o část otáčky odpovídající vzdálenosti od jednoho zubu k druhému (jeden krok); označený szy6 a je vyjádřen v mm/zub. Často se označuje posuv na zub frézy sz. V praxi se používají všechny tři hodnoty posuvu. Jsou propojeny jednoduchými závislostmi: 
 (4)
 (5) kde z je počet zubů frézy. Příklad 6. Fréza s 10 zuby dělá 200 ot / min při krmení 300 mm/min. Určete posuv na otáčku frézy a na zub. V tomto případě s = 300 mm/min; n= 200 ot / min и z= 10.
 Dosazením známých množství dostaneme:

 Hlavní pohyb, neboli rotace frézy, a pohyb posuvu mohou směřovat k sobě – protifrézování, obvykle nazývané frézování proti podání, nebo v jednom směru – frézování dolů, obvykle nazývané frézování podáním.
Koncepce řezného režimu při frézování
Řeznou rychlost, posuv, hloubku a šířku řezu si frézař nemůže libovolně volit dle vlastního uvážení, protože může dojít k předčasnému otupení frézy, přetížení až zlomení jednotlivých součástí stroje, nečisté ploše opracování atd. výše uvedené řezné prvky jsou na sobě úzce závislé. Například při zvýšení řezné rychlosti je nutné snížit posuv na zub a snížit hloubku řezu, frézování s velkou řeznou šířkou vyžaduje snížení řezné rychlosti a posuvu, frézování s velkou hloubkou řezu (hrubování ) se provádí při nižší řezné rychlosti než dokončovací atd. d Navíc účel řezné rychlosti závisí na materiálu frézy a materiálu obrobku. Fréza z rychlořezné oceli, jak již víme, umožňuje vyšší řezné rychlosti než fréza z uhlíkové oceli; řezná rychlost u tvrdokovové frézy může být zase 4-5krát vyšší než u vysokorychlostní frézy. Lehké slitiny lze frézovat výrazně vyšší řeznou rychlostí než litinu. Čím tvrdší (pevnější) ocelový obrobek, tím nižší by měla být řezná rychlost. Kombinace všech výše uvedených prvků (řezná rychlost, posuv, hloubka a šířka frézování) ve správné vzájemné kombinaci tvoří řezný režim při frézování, resp. režim frézování. Věda o řezání kovů stanovila racionální řezné rychlosti a rychlosti posuvu při dané hloubce řezu a šířce frézování při zpracování různých kovů a slitin pro uhlíkové, vysokorychlostní a tvrdokovové frézy, proto je přiřazení režimu frézování provedeno na vědeckém základ podle odpovídajících tabulek, tzv. normy řezného režimu.