Chyby při svařování (pájení) polypropylenových trubek: co potřebujete vědět?
V mnoha projektech izolace a vytápění je svařování polypropylenových trubek nezbytnou podmínkou pro trvanlivost a účinnost systému. Ale i zkušení profesionálové někdy dělají jednoduché chyby, které ohrožují integritu svaru a tím i integritu celého potrubního systému. V tomto článku se podíváme na některé z nejčastějších chyb při svařování a probereme způsoby, jak jim předcházet.
Nedostatečná příprava povrchu je častou chybou při svařování polypropylenových trubek. Aby se dosáhlo pevného a spolehlivého svaru, musí být konce trubek řádně očištěny a připraveny. Jakékoli nečistoty, včetně vlhkosti, oleje nebo nečistot, mohou narušit proces svařování a způsobit slabé spoje. Proto je před zahájením svařovacího procesu nutné důkladně vyčistit danou oblast pomocí vhodných rozpouštědel nebo mechanických metod.
Další častou chybou je nesprávná regulace teploty během svařování. Protože se polypropylen taví při nižší teplotě než jiné materiály, může se při nesprávném zacházení přehřát. Materiál může být nadměrným teplem poškozen, což vede ke slabým spojům a možným netěsnostem. Klíčem k nejlepším výsledkům je přesné nastavení teploty a její pečlivé sledování během svařovacího procesu.
Kromě toho je častou chybou mnoha svářečů používání nedostatečného svařovacího tlaku. Pro spojení povrchů trubek a vytvoření pevného spoje je nutné použít dostatečný tlak. Nedostatečný tlak může způsobit částečné roztavení materiálu, což má za následek slabé svary a vysoké riziko selhání při zatížení nebo tlaku. Proto je velmi důležité během svařování důsledně aplikovat požadovaný tlak.
Nedostatečné ochlazení po svařování je další častou chybou, která může ohrozit integritu spoje. Vznik vnitřního pnutí v materiálu v důsledku rychlého nebo nerovnoměrného ochlazování může oslabit svar a časem ho učinit náchylnějším k praskání nebo netěsnostem. Dostatečný čas na pomalé ochlazování, ideálně v kontrolovaném prostředí, je nezbytný, protože to snižuje pravděpodobnost tepelné deformace a prodlužuje životnost svarových spojů.
| chyba | popis |
| Nesprávná příprava potrubí | Nesprávné čištění nebo odhrotování konců trubek před svařováním vede ke slabým spojům. |
| Nesprávné vytápění | Příliš rychlé nebo nerovnoměrné zahřívání trubky, což způsobuje deformaci nebo neúplné svaření. |
| Nedostatečný tlak | Nedostatečný svařovací tlak má za následek neúplné utěsnění a možné netěsnosti. |
| Nesprávná technika svařování | Použití nesprávných svařovacích technik, jako je nadměrný pohyb nebo nedostatečné chlazení, ohrozí integritu spoje. |
Je velmi důležité pochopit důležitost efektivity a správných technik, pokud jde o vytápění a izolaci vašeho domu. Správné svařování je důležité bez ohledu na to, jaký je váš cíl – snížit náklady na energii nebo udržet teplo v zimě. Důležitý je každý krok – od výběru správných materiálů až po zajištění správné instalace. Časté chyby, které se mohou vyskytnout při svařování polypropylenových trubek, jsou popsány v článku „Analýza nejčastějších chyb při svařování polypropylenových trubek“. Naším cílem je poskytnout čtenářům potřebné znalosti k úspěšnému provádění svarů, které povedou k vytvoření odolných a těsných potrubních systémů, a to rozpoznáním a odstraněním těchto chyb.
Trochu o procesu pájení
Nejběžnější aplikací metody tepelné polyfúze je svařování polypropylenových trubek a tvarovek. Základní myšlenkou je rychlé spojení svařovaných dílů jejich zahřátím na určitou teplotu. K zahřátí dílů se používá unikátní nástroj známý jako „páječka“. Video jasně ukazuje pájení plastových trubek.
Klikněte na tento odkaz a dozvíte se o různých typech polypropylenových trubek a také o tom, jak správně pájet a používat spoje: aqua-rmnt.COM/Uchebnik/Truby/Rabota-S-Polipropilenovymi-Trubami.HTML.
Někteří výrobci ohřívačů pro pájení plastových trubek instalují dva topné články najednou na jednom zařízení. To je charakteristické pro levné modely turecké a čínské výroby. Každý z nich má samostatný spínač a každý má dostatečný výkon k ohřevu trubek a armatur určitého průměru. Nelze používat dva topné články současně, aby nedošlo k přehřátí plastu, přetížení sítě a plýtvání přebytečnou elektřinou. Doporučuje se použít druhý ohřívač jako zálohu pro případ, že by se první porouchal.
Pro rychlé zahřátí nástroje, pokud má svářečka dva topné okruhy, je možné je před zahájením práce zapnout současně. Poté je nutné jeden z okruhů vypnout.

Pro práci s polypropylenovými trubkami nejsou nutné žádné speciální dovednosti. Před zahájením práce by si však nezkušení instalatéři měli trochu procvičit.
Po krátkou dobu si materiál ohřátých trubek zachovává svou pružnost. Během těchto několika sekund musíte díly sestavit, provést potřebné spoje a odstranit případné deformace. Spojované trubky by měly být položeny na stůl až po dokončení fáze „fixace“, kdy materiál ztratí svou pružnost.
Předpokládá se, že polypropylenové trubky jsou schopné vyhřát místnost na ideální teplotu 260 stupňů. Aby bylo zajištěno spolehlivé spojení, musí být materiál trubky během procesu ohřevu dostatečně zahřátý. Aby se zabránilo ztrátě tvaru trubky v takové situaci, nesmí se přehřívat. Za tímto účelem sledujte dobu ohřevu. V závislosti na průměru trubky to může být:
- 8-9 sekund pro trubky o průměru 20 mm;
- 9-10 sekund pro trubky o průměru 25 mm;
- 10–12 sekund pro trubky o průměru 32 mm a tP
Pokud se potrubí nezahřeje na požadovanou teplotu, bude spojení příliš slabé a nakonec se v něm vyvine netěsnost. Přehřátí může způsobit snížení pružnosti potrubí a vznik vroubkování.

Tabulka ukazuje přibližnou dobu svařování polypropylenových trubek v závislosti na průměru. Abyste nezkazili práci, dodržujte následující doporučení.
Existují dva typy zařízení pro pájení polypropylenových trubek: s regulátorem teploty a bez něj. Možnost změny teploty nebyla diktována funkčním požadavkem, ale marketingovou strategií výrobce. Odborníci doporučují správně nastavit teplotu (260 stupňů) a dále ji neupravovat, ale zaměřit se na dobu ohřevu. Pro kvalitní svařování polypropylenových trubek se používá starší „pájení“. Ideální volbou jsou proto modely, které nemají regulátor teploty ohřevu.
Po spojení a ohřátí trubek je důležité je řádně vychladnout. Pro dokončení „fixace“ je zapotřebí stejný čas jako pro fázi ohřevu. Nezkušení řemeslníci proces zastaví před těmito několika sekundami kvůli nadměrné netrpělivosti, což vede k deformaci spoje. Nemyslete si, že při práci s polypropylenovými trubkami jsou stopky nutné. Odborníci řemeslníci provádějí výpočet automaticky, bez použití zařízení.
Při svařování polypropylenových trubek se lze dopustit řady chyb. Nejčastěji se jedná o:
- Kontaminace na spoji prvků
- Malé množství vody, které se dostalo na materiál během svařování
- Dlouhodobé polohování částí potrubí
- Použití nevhodného nebo nekvalitního materiálu
- Nedodržování instalačních pravidel atd.
Vyhnout se těmto chybám při svařování je snadné, pokud si zachováte přesnost, opatrnost a vysokou úroveň profesionality.

Obrázek schematicky znázorňuje, jak polypropylenové trubky VSTOK vypadají při správném a nesprávném svařování. Aby se těmto chybám předešlo, je důležité dodržovat instalační technologii.
Chyba č. 1 – kontaminace a voda se dostala na připojené prvky
Před zahájením práce musí montér otřít všechny svařované části, aby odstranil případné nečistoty. Vzhledem k tomu, že se potrubí pokládá na podlahu a nečistoty se na něj opět dostávají, je nutné sledovat i stav podlahy v místnosti, kde se svařování provádí. Při demontáži vadného potrubí se často nachází viditelný pruh nečistot po celé délce spoje.
Zbývající voda v trubce může být pro spoj osudná. Pár kapek se při zahřívání promění v páru, materiál se deformuje a ztrácí pevnost. Pro odstranění vody z trubky stačí ji posypat solí nebo do ní protlačit rozdrobenou strouhanku. Po dokončení práce je samozřejmě nutné trubky důkladně omýt. Spoj s takovými vadami může zůstat stabilní i při krimpování, ale po určité době (někdy může uplynout i celý rok) se určitě objeví netěsnost. K podobné chybě dochází při svařování stabilizovaných trubek, pokud se fólie z mezivrstvy omylem odstraní. I malý kousek fólie v místě spoje výrazně zhorší kvalitu instalace.
Nejen trubky, ale i páječka musí být čisté. Mistr musí neprodleně odstranit částice roztaveného polypropylenu z každého prvku svého nástroje, aby se nedostaly na další trubku.
Chyba č. 2 – Nesprávné umístění
Technik má po spojení několik sekund na to, aby obě zahřáté části potrubí správně umístil vůči sobě navzájem. Čím kratší je tato doba, tím lépe. Pokud je stanovená doba překročena, deformace se stává nevratnou a pevnost spojení se oslabuje.
Někdy se nezkušení řemeslníci snaží okamžitě odstranit opletení, které se vytvořilo během svařování. To by se nemělo dělat, protože nevyhřátý spoj se v tomto okamžiku může snadno deformovat. Po vychladnutí spoje by měl být odstraněn. Je také lepší potrubí nepřehřívat, protože to zabrání vzniku opletení.
Chyba č. 3 – Špatný výběr materiálu
Ani ta nejkvalifikovanější instalace neochrání majitele domů před poruchami, pokud se k instalaci zvolí levné a nekvalitní polypropylenové trubky. Nejlepší je kupovat trubky a tvarovky od stejného spolehlivého dodavatele; vybírat osvědčené firmy atd. Mizer P. platí dvakrát.
Dalším problémem tohoto druhu je pokus o spojení dvou různých trubek od různých výrobců. Chemické složení těchto prvků se může lišit, takže při zahřátí se takové trubky budou chovat odlišně. Spolehlivé spojení je v takových podmínkách téměř nemožné.

Ilustrace nesprávného pájení polypropylenových trubek v této situaci. Spoj byl deformován v důsledku použití nekvalitních materiálů a zanedbání „fixace“ termínu práce.
Trvanlivost a účinnost tepelné izolace a topných systémů vašeho domu závisí na správném svařování polypropylenových trubek. V důsledku našeho šetření jsme identifikovali řadu typických chyb, kterých se mohou při servisu těchto trubek dopustit jak odborníci, tak i majitelé domů.
V první řadě je velmi důležité používat správné svařovací vybavení; to nelze dostatečně zdůraznit. Zakoupení vysoce kvalitního vybavení speciálně určeného pro svařování polypropylenu výrazně snižuje pravděpodobnost chyb. Pro vytvoření pevných a odolných spojů jsou důležité všechny díly, od svařovacích šňůr až po svářecí stroj.
Je také velmi důležité potrubí před svařováním řádně připravit. Aby byl zajištěn čistý povrch pro svařování, je nutné konce trubek také řádně očistit a odizolovat. Ignorování tohoto kroku může vést k budoucím netěsnostem a slabým místům, což ohrozí integritu celého systému.
Kromě toho je nutné pro úspěšné svařování polypropylenu dodržovat správné svařovací parametry. Pro dosažení nejlepších výsledků je nutné pečlivě nastavit parametry, jako je teplota, tlak a rychlost svařování. Nedodržení doporučených parametrů může vést k neúplnému svaření nebo přehřátí, což může vést k oslabení svarů a dokonce k selhání systému.
Kromě toho úspěšné svařování polypropylenu vyžaduje použití správné techniky a dovedností. Pevné a spolehlivé spoje jsou výsledkem konstantního tlaku a rovnoměrného tepla během svařovacího procesu. Strukturální integrita systému může být narušena nerovnoměrnými svary způsobenými nezkušeností nebo špatnou technikou.
Závěrem je třeba poznamenat, že udržení účinnosti a spolehlivosti tepelné izolace a topných systémů vašeho domu závisí na tom, jak dobře se vyhnete těmto běžným chybám a dodržíte pokročilé techniky svařování polypropylenu. Trvanlivost a funkčnost polypropylenových potrubních systémů mohou zaručit jak odborníci, tak i majitelé domů, za předpokladu, že investují do kvalitního vybavení, řádně připraví potrubí, zvládnou parametry svařování a procvičí si techniky svařování.
Související videa
Základní pravidla pro výběr polypropylenových trubek / Základní pravidla / chyby při svařování trubek
Polypropylenové radiátory: 5 chyb pro začátečníky

Při montáži vodních komunikací sestávajících z plastových trubek se teplota stává nejdůležitějším parametrem. Pro dosažení pevného a spolehlivého spojení musí mít určité hodnoty.
Technologie pokládky potrubí z takových materiálů dnes vyžaduje dodržování určitého teplotního režimu a specifických časových hodnot při provádění svářečských prací. Pokud nedodržíte doporučené parametry, může se v klíčových oblastech objevit prasklina a výrazně se zhoršit pohyb vodního proudu.
Obecný vliv teploty při dokovacích pracích
Technologický postup svařování polypropylenových trubek je založen na ohřevu materiálu na požadovanou teplotu. V důsledku toho plast začne měknout. Při spojování dílů dochází k difúzi molekul polypropylenu. Jinými slovy, molekuly se spojí do sloučeniny. Když se materiál ochladí, vytvoří se extrémně pevný spoj.
Pevnost svařovaných obrobků je přímo závislá na teplotním režimu. Při nedostatečném ohřevu nedojde k difúznímu procesu. Molekuly tvarovky a svařované trubky se jednoduše nemohou dostat do kompatibilních oblastí. Svařování bude slabé a nebude schopno odolat velkému zatížení. Pár se zlomí a těsnění spoje se rozbije.

Při přehřátí se konstrukce začne deformovat. V důsledku toho se změní původní geometrie. Uvnitř dílu se může vytvořit silný přítok ve formě velkého válečku. V důsledku toho se výrazně zmenší průřezový průměr potrubí v místě svařování.
Pro běžné pájení polypropylenových trubek je nutné vytvořit ohřev na teplotu 255-265 stupňů. Proces ohřevu musí vzít v úvahu několik parametrů:
- Průměr dílu.
- Pokojová teplota.
- Doba ohřevu.
Praxe ukázala, že doba ohřevu a průměr součásti přímo souvisí.
Tento proces ovlivňuje i teplota místnosti, ve které dochází k pájení. Při pájení dílů, při jejich vyjímání ze „žehličky“ nebo jiného topného zařízení, je před začátkem spojování pauza. Pro kompenzaci ochlazování při nízkých teplotách je třeba pp trubky zahřívat o něco déle. Tato dodatečná doba je během 2-3 sekund. Výběr probíhá empiricky.
Je třeba si uvědomit, že pokud ohříváte polypropylenové trubky na topném zařízení s nastavením teploty na více než 270 stupňů, horní vrstva dílu se velmi zahřeje. Jádro nebude dostatečně zahříváno. Při spojování dílů bude tloušťka svařovací fólie velmi tenká.
Jak ručně svařovat polypropylenové trubky
Svařovací pouzdra zařízení se vybírají s ohledem na průměr dílů. Poté se vloží do svařovacího zrcadla a dobře se zajistí.
Kontaktní plochy jsou očištěny od prachu a nečistot. Pro čištění je lepší použít čisticí kapalinu doporučenou výrobcem tohoto produktu. S touto prací může pomoci následující:
- Chlorethylen.
- trichlorethan.
- Ethyl nebo isopropylalkohol.
Je nastavena určitá teplota zařízení. Obvykle by se termistor měl zahřát na 250 – 270 stupňů. Tato optimální teplota umožňuje dosáhnout správného připojení.
Když termostat dosáhne požadované tepelné úrovně, zkontroluje se teplota ohřevu svařovacího zrcátka. K tomu se používá speciální tepelná sonda.
Trubka se odřízne, přičemž se udržuje 90 stupňů vzhledem k ose. V případě potřeby je třeba povrch očistit a zkosit. Parametry odizolování a rozměry hloubky zkosení jsou převzaty z tabulky číslo jedna. Zkosení lze odstranit při čištění dílu nebo po něm pomocí speciálního kalibrovaného nástroje.
Polypropylenové tvarovky pro hrdlové svařování. Hloubka broušení a šířka zkosení.

Hloubka zasunutí „L1“ je vyznačena na povrchu trubky. Převzato z tabulky 2. Odizolování musí nutně odpovídat hloubce zasunutí.
Hloubka zasunutí L1(mm): maximální hloubka zasunutí vyhřívané trubky do misky tvarovky.
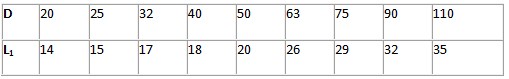
Na vnější povrch trubky a svařované tvarovky se nanese podélná značka. Umožňuje zabránit posunutí dílů během spojování.
Povrch potrubí, stejně jako připojená armatura, musí být dobře očištěny od oleje nebo nečistot. Po dosažení požadovaného ohřevu svařovacího zrcadla se trubka spolu s tvarovkou instaluje do speciálních objímek. Tvarovky musí být zasunuty až na doraz, trubka musí být svařena do celé hloubky odizolování. Musíte chvíli počkat, než se části zahřejí.
Poté se rychle vyjmou a vloží do sebe. Hloubka zasunutí tvarovky se musí rovnat délce L1 v souladu s podélnými zářezy.
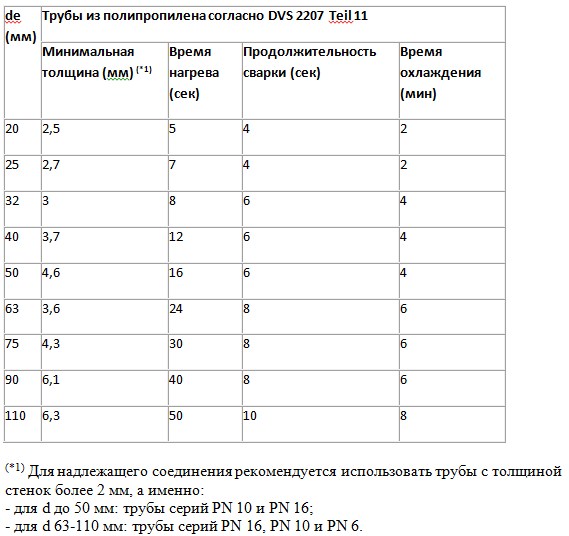
Spojované díly musí být po určitou dobu drženy v pevné poloze, dle tabulky č. 3. Pak je potřeba dát mu čas na přirozené vychladnutí. Neochlazujte je ventilátorem ani je neponořujte do studené vody.
Doby ohřevu, svařování a chlazení
Když povrch prvků dostatečně vychladne, je nutné provést hydraulickou zkoušku.
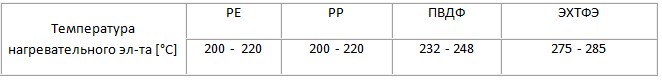
Teplotní rozsahy pro odporové svařování.
Změny tlaku a teploty během procesu svařování na tupo jsou znázorněny na obrázku níže:

Nuance udržování požadovaného tepelného režimu
Při výpočtu budoucího uspořádání potrubí zjistěte, jak bude probíhat další instalace. Je nutné usilovat o dosažení minimální vzdálenosti mezi pájecím strojem a místem připojení.
Pokud je výpočet proveden nesprávně a místo svařování je na nepřístupném místě, budete muset součást zahřát ve značné vzdálenosti od místa upevnění. V tomto případě dochází k velkým tepelným ztrátám, protože pro vytvoření spojovacího spoje je třeba přenášet díly. V důsledku takových nezapočítaných okamžiků dochází k silnému oslabení švu.
Pokud je proveden nesprávný výpočet pořadí instalace a pájení, může nastat situace, kdy nebude možné spojit poslední díly, protože topné zařízení jednoduše nelze nainstalovat mezi díly. Pro zvětšení mezery je nutné deformovat určité úseky potrubí, které umožňují vložení pájecího zařízení. Taková práce může zkazit vzhled komunikace. V některých oblastech systému se může objevit statické napětí.
Velmi závažnou chybou, v důsledku které není možné regulovat teplotu, je sekvenční ohřev obrobků bezprostředně před spojem. Jinými slovy, každá část se zahřívá samostatně. V důsledku toho je teplotní režim zcela narušen.
Tento nesprávný přístup může způsobit výrazné ochlazení dílu v důsledku doby, kterou trvá zahřátí. Dochází k úmyslné ztrátě tepla. Tento způsob spojování dílů neumožňuje správnou strukturu díla a proces měknutí materiálu se stává nepředvídatelným. Jeho použití je přísně zakázáno.
Pro správnou regulaci teploty je třeba vzít v úvahu několik kritérií:
1. Kvalita svářečky pro práci s polypropylenovými výrobky by měla umožňovat zachování určitých parametrů s minimální chybou.
2. Mezi svářečkou a oblastí připojení by měla být vzdálenost menší než 1.5 metru.
3. Operace musí být prováděna ve vytápěné budově.
4.Před zahájením svařování se ujistěte, že teplota spojovaných dílů je přibližně stejná.