Ohýbačka plechů: typy, konstrukce, princip činnosti, modely
Ohraňovací lis vybavený hydraulickým pohonem dnes najdeme ve vybavení mnoha výrobních podniků působících v různých průmyslových odvětvích. Toto zařízení, na kterém se zpracovává kovový obrobek metodou deformace za studena, umožňuje vyrábět výrobky, jejichž geometrické parametry přesně odpovídají zadaným hodnotám.
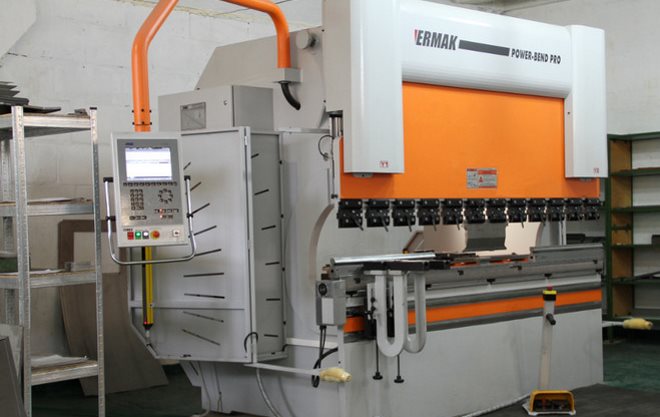
Moderní ohraňovací lis s numerickým ovládáním
Historie vývoje a výhody aplikace
Hydraulické ohýbání plechu, které začaly využívat výrobní podniky v polovině 20. století, nahradilo ruční a mechanická zařízení určená k ohýbání plechů. Ruční ohýbací lis má spolu s vysokou účinností a hospodárností použití i řadu významných nevýhod, spojených především s nemožností získat s jeho pomocí výrobky s přesnými geometrickými parametry a také s vynaložením značné fyzické námahy. při jeho používání.
Mechanické ohraňovací lisy také nejsou bez nevýhod, které jsou následující:
- Provoz takového stroje je doprovázen výrazným hlukem a silnými vibracemi.
- Výrobky vyrobené pomocí takového zařízení nejsou vysoké kvality.
- Při provozu takového stroje je riziko zranění obsluhy, která jej obsluhuje, příliš velké.
- Použití takového ohraňovacího lisu je spojeno se zvýšenou spotřebou energie.
- Výměna mechanických ohýbaček plechu je poměrně složitý proces.
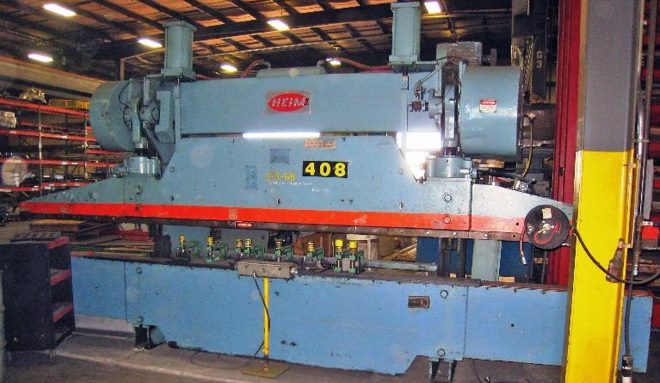
Mechanické ohraňovací lisy byly široce používány na konci minulého století
Kromě mechanických a ručních jsou na moderním trhu k dispozici i ohraňovací lisy s pneumatickým pohonem. Takové zařízení, jehož provoz vyžaduje centralizovanou síť stlačeného vzduchu, má jednu velmi vážnou nevýhodu: i při zvětšení velikosti stroje síla, kterou vyvíjí, s níž působí na zpracovávaný obrobek, neumožňuje zpracování výrobků z plechu značné tloušťky.
Hydraulická ohýbačka plechu, vyznačující se nejvyšším výkonem ze všech zařízení pro tento účel, se objevila na trhu a přinesla skutečný průlom ve zpracování plechu ohýbáním. Tato lisovací ohýbačka má kromě vysokého výkonu mnoho dalších výhod:
- ekonomická spotřeba elektřiny;
- vysoká úroveň bezpečnosti;
- vysoká spolehlivost;
- schopnost vyrábět produkty mimořádně vysoké kvality.
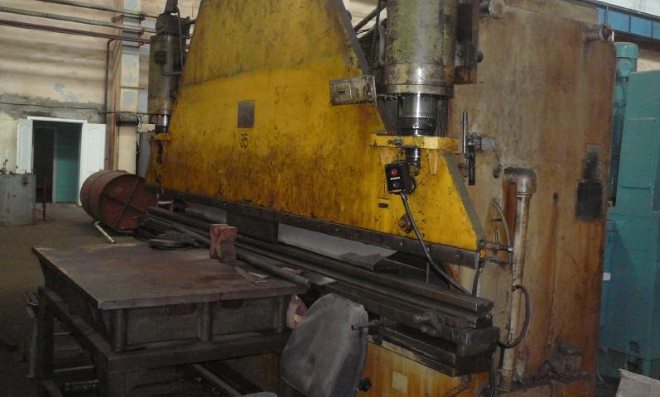
Hydraulický ohraňovací lis sovětské výroby IA1430-01
Hydraulické modely ohýbaček plechu, které se objevily na trhu v polovině 20. století, získaly řadu významných vylepšení, která umožnila poskytnout těmto zařízením další funkce a učinit je pohodlnějšími a bezpečnějšími. Vybavení moderního hydraulického ohraňovacího lisu inovativními zařízeními a přídavnými mechanismy umožňuje jeho použití k úspěšnému řešení i těch nejsložitějších problémů spojených s ohýbáním plechů. Mezi taková zařízení a mechanismy patří:
- CNC systém pro ohraňovací lis (takový systém vybavený grafickým uživatelským rozhraním je schopen samostatně určovat režimy a sled technologických operací);
- mechanismy, které poskytují zvýšenou ochranu obsluze stroje před zraněním;
- elektronická zařízení, která jsou zodpovědná za nastavení rychlosti pohybu traverzy;
- indikátor, který poskytuje kontrolu nad úhlem prováděného ohybu.
Toto je jen malý výčet dalších prvků, které mohou být přítomny v konstrukci hydraulického ohraňovacího lisu. Přítomnost takového zařízení výrazně rozšiřuje funkčnost stroje a umožňuje jej použít k řešení speciálních problémů.
Návrhové prvky
Lisovací ohýbačka vybavená hydraulickým pohonem se používá k řešení následujících technologických problémů:
- vytváření ohýbaných kovových výrobků, jejichž geometrické parametry přesně odpovídají zadaným parametrům;
- provedení jedné z etap technologického procesu zpracování výrobků z ocelového plechu, jehož tloušťka přesahuje 3,5 mm;
- provádění vysoce kvalitního a levného ohýbání výrobků z ocelového plechu, jejichž tloušťka nepřesahuje 3,5 mm;
- výroba ohýbáním velkých sérií výrobků z ocelového plechu stejného typu.
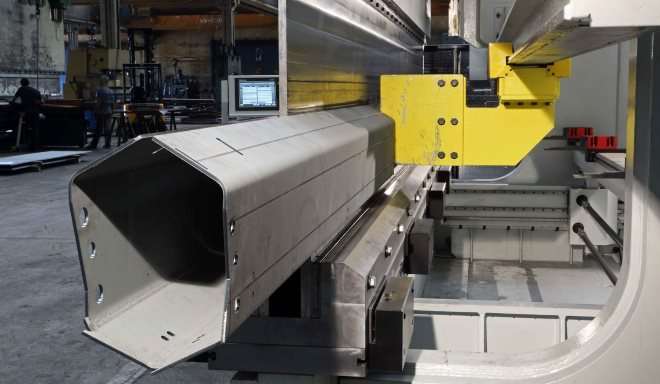
Ohraňovací lisy umožňují vyrábět poměrně složité profilové díly
Hydraulická ohýbačka plechu může být podle stupně své pohyblivosti mobilní nebo stacionární. Stacionární ohýbačky kovů vybavené hydraulickým pohonem se vyznačují vysokým výkonem a produktivitou. Používají se ke zpracování velkého množství obrobků v omezeném časovém úseku. Stacionární hydraulické ohýbačky plechu se navíc díky svým technickým možnostem úspěšně používají pro zpracování obrobků z plechu, a to i velmi významné tloušťky. Mobilní nebo mobilní lisy, rovněž poháněné hydraulickým pohonem, lze snadno přemístit na jakékoli místo, kde se plánuje jejich použití pro zamýšlený účel.
Princip činnosti ohraňovacího lisu spočívá v tom, že jeho pracovní těleso, kterým je traverza, je informováno o požadovaném směru pohybu a úrovni síly, kterou působí na zpracovávaný obrobek. Traverza je pevný nosník vyrobený z oceli. Právě na něm jsou upevněna pracovní zařízení, pomocí kterých je vytvořen výrobek s danými geometrickými parametry.
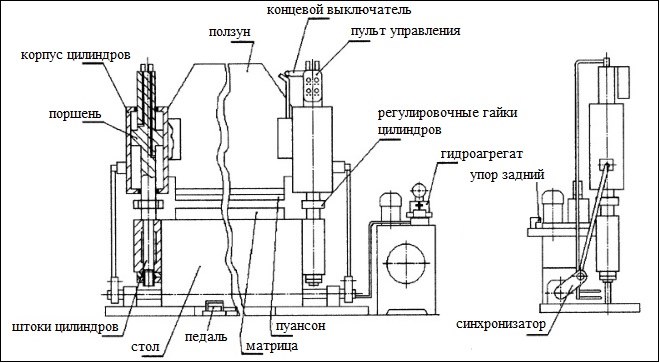
Schéma hydraulického ohraňovacího lisu
Za přesnost pohybu pojezdu jsou zodpovědné dva lineární snímače, na kterých přímo závisí přesnost a kvalita prováděného zpracování, z nichž jeden sleduje pravou stranu pracovního prvku a druhý sleduje levou stranu. Aby bylo možné na hydraulických ohýbačkách plechu tvarovat ohybovou hranu s požadovanými geometrickými parametry, je většina modelů vybavena zadním programovatelným dorazem. Hydraulické ohýbačky plechů jsou prakticky nepostradatelným vybavením při výrobě produktů pro následující účely:
- skříňové díly pro domácí a průmyslová zařízení, elektrická zařízení pro různé účely;
- prvky karoserií vozidel;
- ohýbané kovové výrobky pro jakýkoli jiný účel.
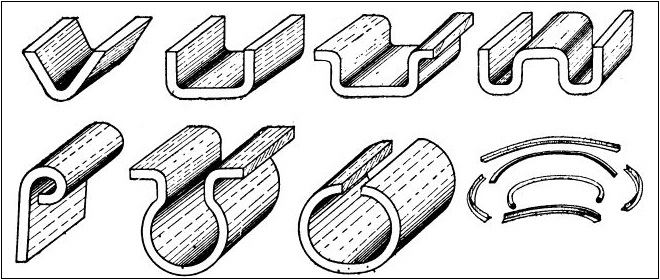
Příklady profilů, které lze vyrobit na ohraňovacích lisech
Pomocí speciálních ohýbacích nástrojů pro ohraňovací lisy mohou tato zařízení úspěšně zpracovávat plechové obrobky s válcovou a kuželovou konfigurací.
Princip činnosti
Princip fungování ohraňovacího lisu vybaveného hydraulickým pohonem je poměrně jednoduchý, ale přesto zajišťuje jak vysokou produktivitu technologických operací, tak jejich bezpečnost.
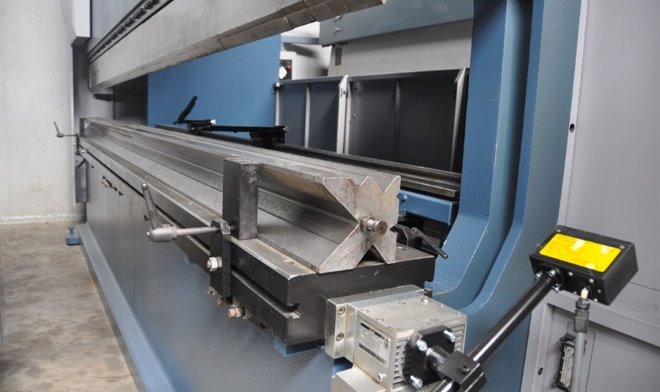
Matrice je umístěna na spodním nosníku lisu
Proces ohýbání plechových polotovarů při použití stroje této kategorie se provádí v následujícím pořadí:
- Příčník lisu je upevněn v „mrtvém středu“ zařízení na ohýbání plechu, který se nachází v jeho horní části.
- Aby se traverza začala pohybovat shora dolů požadovanou rychlostí, slouží k ovládání tohoto mechanismu nožní pedál nebo tlačítko. Do určité polohy se traverza pohybuje rychlostí volného pádu, která je vyšší než rychlost potřebná k provedení ohybu. Navzdory této definici nedochází k volnému pádu traverzy jako takové, každý její pohyb je sledován a řízen pomocí vhodného zařízení.
- Když je pojezd co nejblíže povrchu zpracovávaného obrobku, je pracovní rychlost přenášena na paprsek. Všechny pohyby traverzy, stejně jako provozní režimy těchto pohybů, jsou řízeny hydraulickým systémem ohraňovacího lisu a za řízení těchto procesů jsou zodpovědná hardwarová řídicí zařízení nebo speciální senzory.
- Posuv stroje po udělování provozní rychlosti směřuje ke spodnímu „mrtvému bodu“, po jehož dosažení je v této poloze po určitou dobu udržován. Držení traverzy v dolní „úvrati“ je nezbytné, aby bylo zajištěno rovnoměrné zatížení povrchu obrobku, který prochází procesem ohýbání.
- Je velmi důležité po dokončení ohýbání obrobku začít zvedat traverzu určitou rychlostí, která nemá menší vliv na kvalitu provedeného zpracování než samotný proces jeho realizace. Fáze procesu ohýbání, ve které se traverza zvedne nad povrch čerstvě opracovaného obrobku, se nazývá dekomprese.
- Po dokončení dekomprese se traverz vrátí dostatečně vysokou rychlostí do horní „mrtvé polohy“.
- Zařízení se vypne a hotový produkt se odstraní z oblasti zpracování.
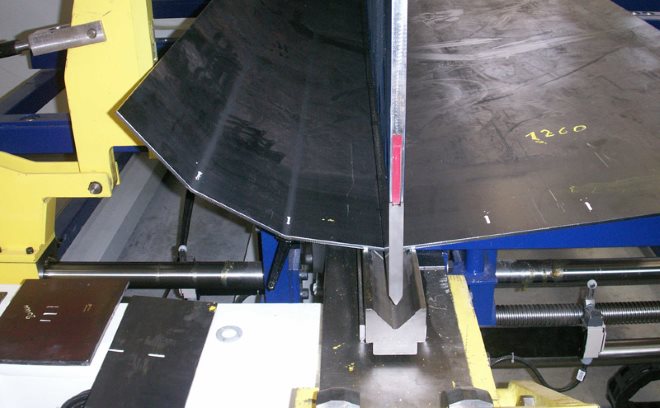
K ohýbání plechu dochází působením razníku namontovaného na horním nosníku lisu
Technologický proces ohýbání plechového obrobku, prováděný na ohraňovacím lisu vybaveném přídavnými pracovními mechanismy, se může mírně lišit od výše popsaného schématu, ale obecně zůstává jeho podstata nezměněna.
Při zpracování obrobků na hydraulické ohýbačce plechu se řídíme několika základními parametry jak použitého zařízení, tak technologického postupu. Mezi takové parametry patří zejména:
- pracovní délka použitého zařízení;
- síla, kterou působí pracovní těleso lisu na zpracovávaný obrobek;
- produktivita, se kterou se zpracování provádí.
Kromě těch hlavních existuje také řada doplňkových parametrů, které je také třeba vzít v úvahu jak při výběru lisu, tak při provádění zpracování. Mezi tyto parametry patří:
- vzdálenost mezi bočními sloupky stroje;
- rychlost, s jakou jsou pracovní operace prováděny;
- maximální vzdálenost, o kterou lze traverzu zvednout atd.
Stručný popis modelu LGSG-28
Ve vybavení mnoha výrobních podniků, jejichž činnost zahrnuje potřebu ohýbat plechové obrobky, lze nalézt hydraulický ohýbací lis model LGSG-28, vyráběný závodem Lipetsk pro výrobu speciálních válcovacích zařízení. Technické možnosti takového lisu umožňují jeho úspěšné použití pro ohýbání plechových přířezů, jejichž tloušťka dosahuje 3 mm a délka až 2,5 m.
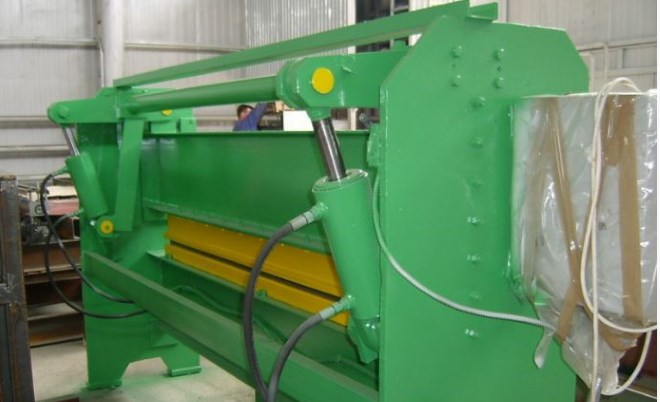
Hlavním účelem ohýbačky plechů LGSG-28 je vyrábět rohy nebo kanály z hladkého plechu
Nejvhodnější použití stroje tohoto modelu je pro ty podniky, které se zabývají výrobou stejného typu kovových výrobků ve středních a velkých sériích. Z nejvýznamnějších výhod ohraňovacího lisu tohoto modelu je třeba zdůraznit následující:
- nízká hladina hluku vydávaného během provozu zařízení;
- snadnost správy a údržby;
- optimální kombinace funkčnosti a nákladů;
- ekonomická spotřeba elektřiny;
- schopnost provádět ohýbání jak ručně, tak plně automatizovaně;
- vysoká všestrannost;
- vysoká spolehlivost, dostupnost náhradních dílů a komponentů pro údržbu a opravy.
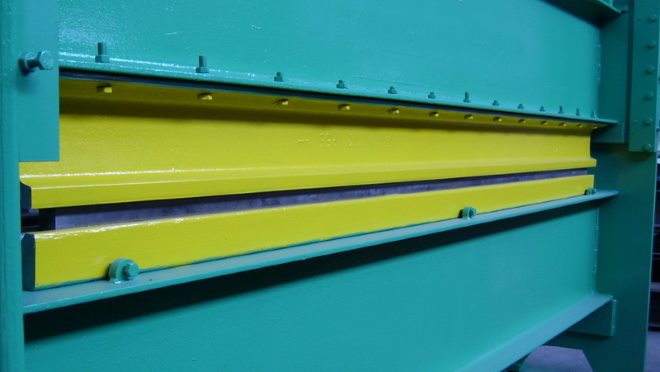
Ohraňovací lis je vybaven razidlem a matricí z kalené a broušené oceli
Hydraulické zařízení vybavené lisem tohoto modelu umožňuje vyvinutí síly v oblasti ohybu dosahující hodnoty 20 tun. Maximální úhel ohybu, kterého může takové zařízení dosáhnout, je 105° a lze jej provádět při minimální šířce 4 cm.
CNC stroje
V poslední době jsou velmi oblíbené hydraulické ohraňovací lisy, vybavené numerickou programovou jednotkou odpovědnou za ovládání zařízení. Takové zařízení, kterým může být ohýbačka plechu s rotačním nosníkem, nebo jakýkoli jiný typ stroje, umožňuje provádět technologické operace s vysokou přesností a produktivitou.
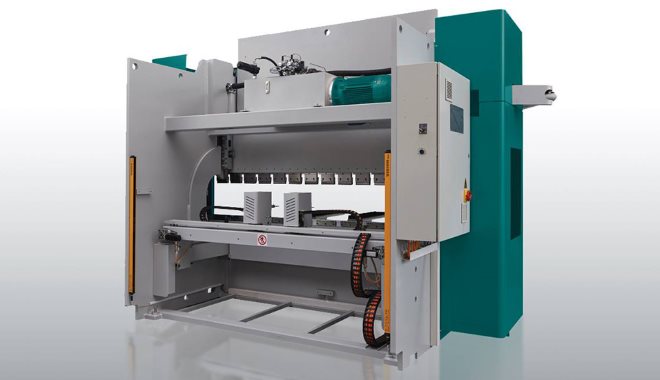
Ohýbačky řady ADIRA PM jsou vybaveny tradičním hydraulickým systémem pro vertikální lisy, který se skládá z hydraulické stanice a dvou hydraulických válců
CNC ohýbačky plechu vyráběné v Portugalsku pod značkou Adira si mezi tuzemskými výrobci získaly velkou oblibu pro svou spolehlivost a širokou funkčnost. CNC hydraulický ohraňovací lis této značky je na domácím trhu prezentován v modelech různého výkonu a funkčnosti, ale všechny mají následující výhody:
- odolná traverza, vyrobena v monoblokovém provedení;
- kompaktní rozměry hydraulického zařízení instalovaného na strojích;
- přítomnost dvou typů ochrany proti přetížení: hydraulické a elektrické;
- přítomnost dvou servoventilů v konstrukci stroje, které jsou řízeny automaticky;
- snadné nastavení všech provozních režimů;
- vysoký výkon a rusifikace ovladačů instalovaných na tomto CNC ohýbacím stroji;
- výkonná konstrukce zadního dorazu, vybavená čtyřmi řízenými osami.
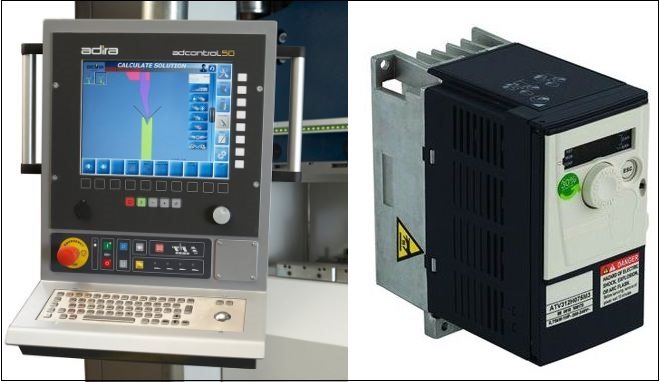
Plné řízení strojů se provádí pomocí CNC, které zahrnuje systém řízení otáček motoru hydraulické elektrárny
CNC ohýbačka plechu od portugalského výrobce není jediným zařízením na ohýbání plechu zahraničních firem, které je oblíbené mezi tuzemskými specialisty. Neméně oblíbené jsou ohraňovací lisy vyráběné pod značkou MetalMaster, které jsou i na tuzemském trhu zastoupeny v široké škále modelů.

Principem činnosti ohýbaček plechů všech typů je deformace plechového materiálu za studena. Ohýbání se provádí působením rotačního ohýbacího segmentu na pevný obrobek u ručních strojů nebo lisováním kovu určitou silou razníkem uvnitř pevné matrice u poloautomatických strojů. Součásti razníku a matrice se volí na základě tloušťky a konfigurace vyráběného výrobku. Rychlé přestavení lisu se provádí pomocí systému rychlé výměny nástrojů. Ohýbačky plechů s různými typy pohonů jsou schopny zajistit vysokou přesnost a správnost při zpracování ocelových plechů. Přípustná tloušťka a rozměry obrobků jsou určeny technickými vlastnostmi zařízení.
Klíčové vlastnosti
- Pracovní délka. Definuje maximální velikost listového materiálu, který má být zpracován. U malých stolních strojů to může být cca 300-600 mm, u výkonných dosahuje přes 3000 mm.
- Maximální tloušťka ocelového plechu. V závislosti na typu instalace se pohybuje od 0,7 do 2,5 mm u ručních a až 4 mm a výše u strojů s elektrickým nebo hydraulickým pohonem.
- Maximální úhel ohybu kovového obrobku. Zpravidla je to 135 stupňů, u některých lisů může dosáhnout 180 stupňů.
- Typ pohonu (mechanický, hydraulický, elektromechanický), jmenovitá síla, výkon motorů lisovací a ohýbací tyče, řídicí systém.
- Typ, parametry nosníku, počet a šířka segmentů, výška zdvihu přítlačného nosníku.
- Šířka pracovní plochy, hloubka hrdla.
- Celkové rozměry stroje včetně obalu, čistá hmotnost, brutto.
Typy ohýbaček plechů
- Manual.
- Elektromechanické.
- Hydraulické.
- Pneumatický.
- Elektromagnetické.
Manuál
- Pracovní stůl, obvykle od 300 do 3250 mm,
- Tloušťka plechu je do 0,7 – 1,5 mm, u těch nejvýkonnějších do 2,5 mm.
- Některé stroje jsou vybaveny jedním nebo dvěma segmentovými nosníky a také segmenty na lůžku, které umožňují ohýbat díly složitých tvarů.
Elektromechanické
Vybaveno elektrickými pohony pro ohýbání a upínání tyčí. Síly potřebné pro upevňování a ohýbání kovu jsou vytvářeny elektromotory a přenášeny pomocí převodovek. Pro sériovou výrobu existují jak poloprůmyslové, tak i výkonné CNC jednotky. Mezi výhody elektromechanických strojů patří vysoká produktivita, přesnost zpracování, rychlé přestavení a schopnost ohýbat složité tvarové díly ze širokého kovu o tloušťce až 3-4 mm.
Hydraulické
Jedná se o lisy, které fungují díky síle vytvářené hydraulickým systémem, který zahrnuje elektromotor, čerpadlo, hydraulické válce, ventily, plunžry s na nich instalovaným razníkem. Jsou to nejvýkonnější, nejpřesnější a nejproduktivnější jednotky. Poskytují maximální sílu ze všech typů zařízení a v případě potřeby řežou díly; některé stroje lze použít k ohýbání kovů silnějších než 4 mm. Vysoké přesnosti je dosaženo synchronizačním systémem a možností jemného ovládání zadních dorazů podél tří os: X (vpřed-vzad), R (nahoru-dolů), Z (vpravo-vlevo). Stupeň automatizace závisí na typu vyráběných dílů a požadované produktivitě. Řízení se často provádí CNC systémem. Používají se pro velkovýrobu složitých tvarů.
Pneumatický
Pracují pomocí pneumatických válců, jejich vlastnosti jsou podobné hydraulickým, ale ostřejší. Pneumatický pohon nemůže dosáhnout stejného výkonu jako hydraulický, proto se pro zpracování tenkých ocelových plechů používají pneumatické lisy. Jejich nevýhodou je vysoká hlučnost.
Elektromagnetické
Fungují pomocí elektromagnetického pole vytvořeného vestavěnou elektrickou cívkou. Kovová fixace se také provádí elektromagnetem. Vyznačují se vysokou přesností polohování a ohýbání, relativně nízkou hmotností a dlouhou životností. Používá se při výrobě složitých výrobků z tenkého ocelového plechu. Všechny typy strojů mají své výhody a nevýhody. Kromě charakteristických rozdílů v konstrukci, technických parametrech a souboru vykonávaných funkcí se mohou výrazně lišit i cenou. Podrobněji jsme popsali, kde koupit ohýbačku plechů a jaké typy ohýbaček plechů jsou na trhu k dispozici, v našem článku „Kde koupit ohýbačku plechů?“. Příjemné čtení!
Příprava na práci
Před zahájením provozu musí být ohýbačka plechů instalována na místě předem připraveném v souladu s požadavky technického listu, kterým může být v závislosti na její hmotnosti buď podlaha, nebo speciální základ s upevňovacími prvky. Po instalaci stroje je třeba zkontrolovat stav jednotek, otřít je od prachu a dalších nečistot. Další fází přípravy je otestování provozuschopnosti zařízení a kontrola továrního nastavení. Pro zjištění, zda provozní parametry ohýbačky plechů odpovídají údajům v pasu, je nutné provést zkušební ohýbání několika prototypů. V případě potřeby je nutné stroj seřídit. Nastavení se provádí dle uživatelské příručky. U ručních strojů je třeba nejprve seřídit ohýbací nosník podle tloušťky kovu. Kromě toho můžete seřídit upínací sílu horního upínacího nosníku a výšku ohýbacího nosníku. Pro správné provedení jemného seřízení je nutné mít odpovídající zkušenosti, protože se snadno srazí k zemi. Proto je důležité nedovolit neoprávněným osobám obsluhovat stroj. U CNC strojů se lisovací síla, synchronizace horní příčné hlavy, ovládání zadního dorazu a hydraulická kompenzace výchylky provádějí automaticky na základě dat zadaných obsluhou.
Postup práce
- Položí obrobek na pracovní stůl a zajistí jej pomocí přítlačného paprsku. Pro správné polohování je zařízení navrženo s nastavitelnými zadními dorazy a metrickou stupnicí. Pro pohodlí a udržení obrobku v požadované poloze má stroj speciální podpěry. Pokud je ohýbačka segmentová, pak obsluha předem zvolí požadovaný počet segmentů v souladu s tvarem vyráběných dílů.
- Dále zvedne rotační ohýbací paprsek do daného úhlu a ohne součást. Úhel se ovládá pomocí vestavěného úhloměru.
- Vrátí nosník do původní polohy, znovu nainstaluje obrobek pro ohyby v jiných oblastech nebo jej odstraní z pracovního stolu a nainstaluje další.
- Zadává nebo vybírá z dříve vytvořené knihovny výkresy a všechna potřebná data pro hotový výrobek, stejně jako matrici a děrování.
- Řídicí jednotka vypočítává provozní parametry lisu, modeluje proces a identifikuje možné chyby. Na základě obdržených informací operátor provede potřebné úpravy. Pomocí systému rychlé výměny nástrojů nainstalujte požadovaný razník a matrici.
- Připevní plech na matrici připevněnou ke stolu a stiskne startovací pedál. Horní traverza se danou silou a rychlostí spouští dolů, materiál je protlačován průbojníkem a má formu matrice.
- Posuv se vrátí do horního bodu a operátor odstraní hotový díl.
Co je třeba zvážit při práci
- Ohýbačku plechu smí používat obsluha, která absolvovala potřebná školení, bezpečnostní pokyny, prostudovala návod k obsluze a má schválení elektrické bezpečnosti (pro stroje s elektromechanickým a elektromagnetickým pohonem).
- Práce na tomto zařízení je spojena s určitým nebezpečím, proto je obsluha povinna důsledně dodržovat bezpečnostní pravidla, pokyny, správnou organizaci pracovního prostoru, používání osobních ochranných pracovních prostředků a čistotu pracoviště. Je nepřijatelné přiblížit prsty a jiné části těla k oblasti ohýbání a pohybu pohyblivých prvků lisu.
- Před zahájením práce musíte zkontrolovat stav zařízení, použitého nástroje, ujistit se o správnosti nastavení a připravit materiál ke zpracování.
- Aby nedošlo k posunutí obrobku, musí být pečlivě upevněn. Pokud je nutné provést několik ohybů, musí být provedeny přesně v pořadí stanoveném technickým postupem.
- Je bezpodmínečně nutné dodržovat pokyny výrobce týkající se maximálních přípustných parametrů zpracovávaného kovu. Stroj nesmí být přetěžován.
- Řezání materiálu musí být prováděno pouze na zařízení, které je k tomu určeno technickým postupem, jinak může dojít k poškození velikosti, tvaru a povlaku dílu.
- Po zpracování obrobku a jeho vyjmutí z pracovního stolu je nutné zkontrolovat kvalitu ohybu a nepřítomnost vad. Na konci práce nezapomeňte zkontrolovat, otřít a uklidit nářadí a vybavení.
- Je nutné provádět pravidelnou údržbu, sledovat stav součástí a mechanismů, kontrolovat a měnit mazivo v souladu s doporučeními výrobce a udržovat stroj v provozuschopném stavu. Při provádění takových činností bude nutné zajistit blokování náhodné aktivace.
- Konstrukční změny a modernizace lisu nezajištěné výrobcem nejsou povoleny.
- Aby se zabránilo vzniku traumatických situací nebo selhání zařízení, nemělo by být povoleno neoprávněným osobám jej používat, konfigurovat nebo opravovat. Veškeré práce mohou provádět pouze pracovníci, kteří prošli nezbytným školením.