GOST 9467-75 Obalené kovové elektrody pro ruční obloukové svařování konstrukčních a žáruvzdorných ocelí. Typy (se změnou č. 1)
Elektrody esab poskytují všestranné svařovací řešení z hlediska výkonu, účinnosti a ceny. Lze je použít pro práci s různými druhy oceli, ale i litinou a neželeznými kovy.
Země původu elektrod esab je Švédsko. Zde sídlí centrála společnosti ESAB, která se specializuje na vývoj svařovacích materiálů. Tato značka se vyznačuje bezvadnou pověstí, inovacemi a nejnovějšími technologiemi, stejně jako vynikající kvalitou a spolehlivostí produktů. To vše umožnilo značce zaujmout vedoucí postavení ve světě.
Dnes jsou standardem kvality elektrody ESAB různých typů a typů. Podle složení jsou tyto produkty rozděleny do několika kategorií. Použití elektrod esab navíc umožňuje ruční i automatické svařování včetně navařování kovů.
Rozsah aplikace
Popis elektrod esab je zakódován v označení každého konkrétního produktu. Používají se pro svářečské práce s nerezovými, nízkouhlíkovými, žáruvzdornými a uhlíkovými druhy oceli, litiny a plechů s ochranným nátěrem a také stavebních konstrukcí používaných ve stavbě lodí/strojů/automobilů.
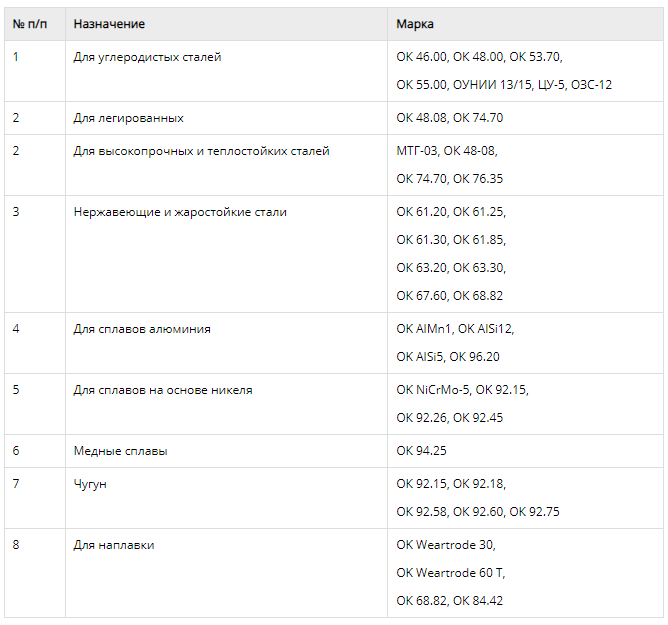
Dnes se pro svařování ocelových konstrukcí v souladu s GOST používají následující značky elektrod esab:
- OK46.00/48.00/53.70/55.00, TsU-5, OUNII13/15, OZS-12 – pro uhlíkovou ocel;
- OK48.08/74.70 – pro legovanou ocel;
- OK48.08/74.70/76.35, MTG-03 – pro žáruvzdornou a vysokopevnostní ocel;
- OK61.20/61.25/61.30/61.85/63.20/63.30/67.60/68.82 – pro žáruvzdornou a nerezovou ocel;
- OKAlMn1, OKAiSi12/5, OK 96.20 – pro hliníkové slitiny;
- OK92.15/92.26/92.45, OK NiCrMo-5 – pro slitiny niklu;
- OK94.25 – pro slitiny mědi;
- OK92.15/92.18/92.58/92.65/92.75 – pro litinu;
- OK68.82/84.42, OK Weartrode 30/60T – pro navařování kovů.
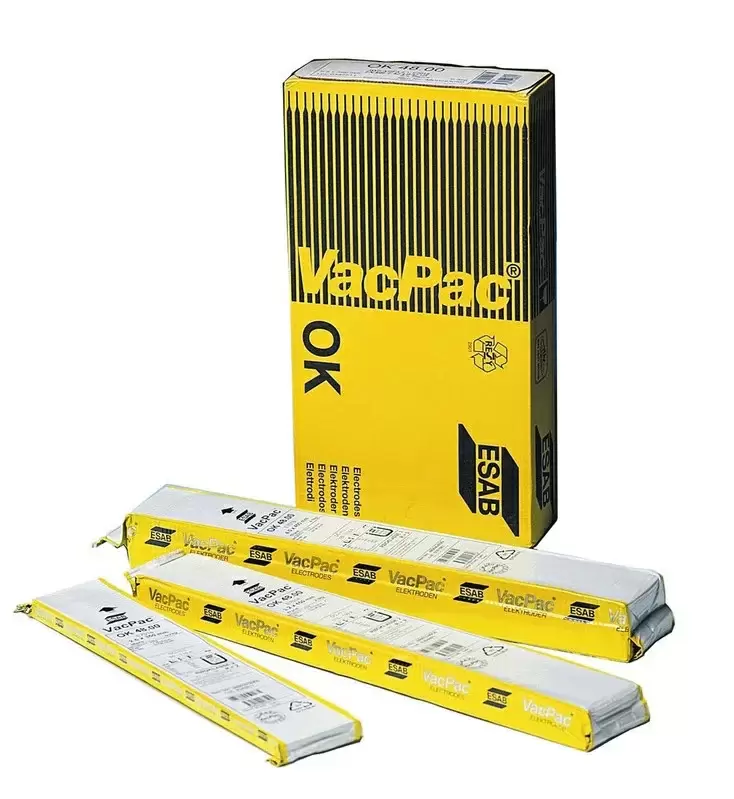
Prvky z nerezové oceli jsou svařovány pomocí rutilových elektrod OK63.30, které umožňují vytvoření stabilního svařovacího oblouku prakticky bez rozstřiku a zajišťující kvalitní kapkový přenos materiálu. Toto řešení zároveň zaručuje snadné oddělení strusky v důsledku minimálního dopadu na šev. Samotné švy jsou čisté a rovnoměrné.
Pro práci s tlustostěnnými trubkami vyrobenými z nízkolegované oceli se používají elektrody TsU-5. V tomto případě není nutné předehřívání materiálu ani následné tepelné zpracování.
V Ruské federaci jsou nejběžněji používané svařovací elektrody ESAB-SVEL, vyráběné významnou švédskou společností v domácím podniku se sídlem v Petrohradě. Tyto výrobní závody sídlí v jednom z loďařských závodů a zajišťují výrobu vysoce kvalitních elektrod v rozsahu hlavního sortimentu jakostí určených pro svařování různých druhů ocelí. Předmětné výrobky jsou nabízeny ve formě elektrod o délce 30-45 centimetrů a průřezu 2-5 milimetrů.
Typy elektrod Esab
Při nákupu moderních materiálů pro svařování se mnozí potýkají s otázkou, které produkty by měly být upřednostňovány. Výrobní společnost ESAB za svou stoletou historii vytvořila obrovské množství elektrod různých typů a typů, zaměřených na různé technologie svařování. V současné době švédský výrobce pokračuje ve zdokonalování svých produktů a snaží se dosáhnout maximální účinnosti a kvality. Volba elektrod značky Esab je proto optimálním řešením v každé situaci.
Všimněme si skutečnosti, že elektrody dané značky jsou dodávány s kovovou nebo nekovovou tyčí. V obou případech je zajištěna vynikající dodávka elektrického proudu do materiálu. Kromě toho existují elektrody pro svařování:
- nízkolegované a vysoce legované oceli;
- konstrukční nelegované oceli;
- niklové oceli a slitiny hliníku;
- rozdílné materiály a zpevněné povrchy.
Označení těchto elektrod esab naznačuje jejich účel. Nejoblíbenější jsou u nás elektrody Esab, které jsou určeny pro svařování nelegovaných ocelí spadajících do kategorií OK 46/48, TsU, MR-3, OZS a UONII, ale i řady dalších skupin.
Výběr elektrod
Hojně se používají značkové elektrody s označením OK 46.00/48.00/48.04/53.70, které se používají pro svařování uhlíkových a nízkolegovaných ocelí. Pokud jde o nerezové a tepelně odolné kovy, pak se používají analogy OK61.25/61.30/61.35/63.30.
Pro práci s konstrukčními prvky z legované oceli jsou vhodnější materiály řady OK 48.08/74.70, svařování litiny se provádí výrobky OK 92.15/92.18/92.26.
Ze všech výše uvedených elektrod zůstávají modely OK46 nejoblíbenější, protože jsou ideální pro svařování tenkých pozinkovaných plechů. Kromě toho mají tyto elektrody výhodu v minimální spotřebě tepla, což hraje důležitou roli v případě velkoobjemových svařovacích prací, jako jsou svařovací mezery značné šířky.
Kromě oblíbené řady OK má švédský výrobce Esab řadu elektrod jiných jmen. Například pro ruční svařování jsou ideální modely řady UONI-15/55 zaměřené na kovové výrobky z nízkolegované a uhlíkové oceli. Používají se tam, kde je potřeba vytvořit švy se zvýšenými parametry z hlediska rázové houževnatosti a tažnosti, včetně provozních podmínek s negativními teplotami.
Pro ruční práci se často volí elektrody MP-3. Jsou to rutilové modely, které jsou vhodné pro svařování stejnosměrným i střídavým proudem. Navíc je preferují ti, pro které je zásadně důležitá otázka, kolik esab elektrody stojí.
Ti, kteří plánují aktivity pro vytváření kořenových svarů silnostěnných trubek, by měli věnovat pozornost elektrodám kategorie TsU-5. Splňují všechny požadavky technologického procesu, prováděného bez předehřevu a následného tepelného zpracování.
Proč značka Esab?
Společnost ze Švédska, jejímž profilem je vývoj a tvorba pokročilých svařovacích zařízení, má bezvadnou pověst. Její produkty se vyznačují nejvyšší úrovní kvality a spolehlivosti, dostupnými a rozumnými cenami a také zaměřením na profesionály.
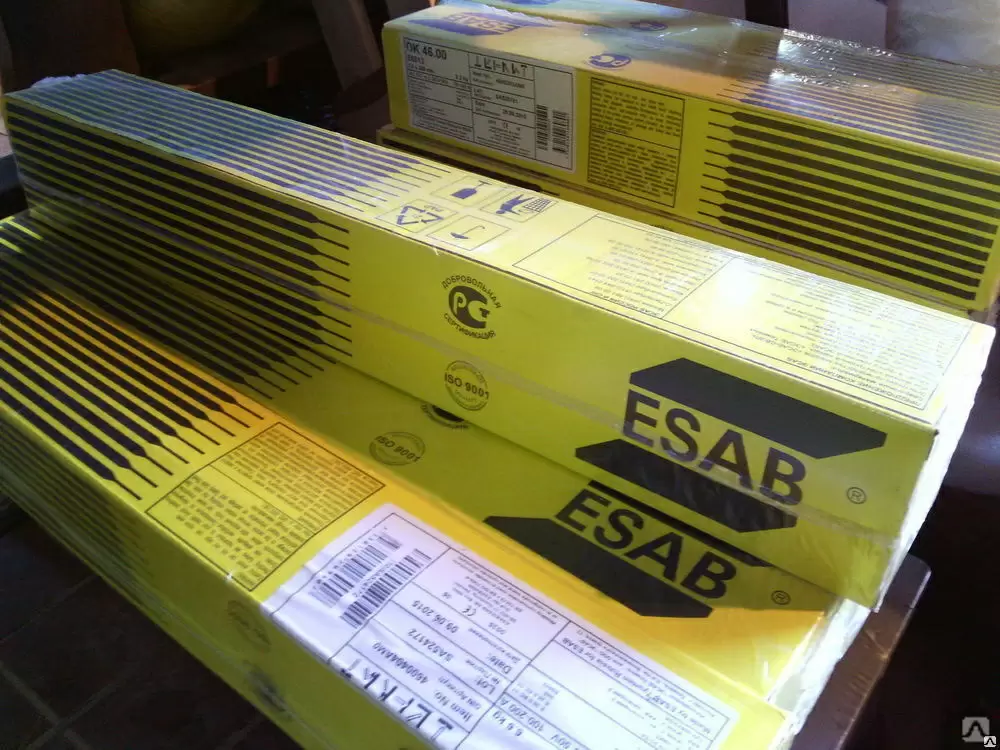
Elektrody Esab v Rusku lze zakoupit v jakékoli firemní prodejně. Vyznačují se jasně žlutou barvou obalu, logem značky a přítomností potřebných informací na vložce, kde musí být uveden průměr a účel výrobku.
Home / Železniční dokumenty / Železniční GOST, OST, TU a SNiP / GOST 9467-75
GOST 9467-75 Obalené kovové elektrody pro ruční obloukové svařování konstrukčních a žáruvzdorných ocelí. Typy (se změnou č. 1)
INTERSTATE STANDARD
POVLAKOVANÉ KOVOVÉ ELEKTRODY PRO RUČNÍ OBLOUKOVÉ SVAŘOVÁNÍ KONSTRUKČNÍCH A ŽÁRUVZDORNÝCH OCELÍ Typy
Kovem obalené elektrody pro ruční obloukové svařování konstrukčních a žáruvzdorných ocelí. Typy
ISS 25.160.20
OKP 12 7200
Datum představení 1977-01-01
Usnesením Státního výboru pro normy Rady ministrů SSSR ze dne 27. března 1975 N 780 bylo datum zavedení stanoveno na 01.01.77.
Doba platnosti byla zrušena podle protokolu č. 3-93 Mezistátní rady pro standardizaci, metrologii a certifikaci (IUS 5-6-93)
VYDÁNÍ (únor 2005) se změnou č. 1, schváleno v srpnu 1988 (IUS 12-88).
REPUBLIKACE (k květnu 2008)
MÍSTO GOST 9467-60
1. Tato norma platí pro elektrody potažené kovem pro ruční obloukové svařování uhlíkových, nízkolegovaných a legovaných konstrukčních a legovaných žáruvzdorných ocelí.
2. Elektrody musí být vyrobeny z následujících typů:
E38, E42, E46 a E50 – pro svařování uhlíkových a nízkolegovaných konstrukčních ocelí s dočasnou pevností v tahu až 50 kgf/mm²;
E42A, E46A a E50A – pro svařování uhlíkových a nízkolegovaných konstrukčních ocelí s dočasnou pevností v tahu až 50 kgf/mm², kdy jsou na svarový kov kladeny zvýšené požadavky na tažnost a rázovou houževnatost;
E55 a E60 – pro svařování uhlíkových a nízkolegovaných konstrukčních ocelí s dočasnou pevností v tahu nad 50 až 60 kgf/mm²;
E70, E85, E100, E125, E150 – pro svařování legovaných konstrukčních ocelí se zvýšenou a vysokou pevností s dočasnou pevností v tahu nad 60 kgf/mm²;
E-09M, E-09MH, E-09H1M, E-05H2M, E-09H2M1, E-09H1MF, E-10H1M1NFB, E-10H3M1BF, E-10H5MF – pro svařování legovaných žáruvzdorných ocelí.
3. Chemické složení kovu nanášeného elektrodami pro svařování konstrukčních ocelí musí odpovídat požadavkům technických specifikací nebo pasů pro konkrétní značky elektrod. V tomto případě by obsah síry a fosforu v uloženém kovu neměl překročit obsah uvedený v tabulce 1.
(Změněné vydání, Rev. N 1).
4. Mechanické vlastnosti svarového kovu, naneseného kovu a svarového spoje provedeného elektrodami pro svařování konstrukčních ocelí musí odpovídat normám uvedeným v tabulce 1.
Mechanické vlastnosti při normální teplotě
svarový kov nebo svarový kov
svarový spoj vyrobený elektrodami o průměru menším než 3 mm
Pevnost v tahu σ в , kgf/mm²
Relativní prodloužení δ₅, %
Nárazová síla a н , kgf m/cm²
Pevnost v tahu σ в , kgf/mm²
Úhel ohybu, stupně.
1. Pro elektrody typů E38, E42, E46, E50, E42A, E46A, E50A, E55 a E60 jsou hodnoty mechanických vlastností uvedené v tabulce stanoveny pro svarový kov, nanesený kov a svarový spoj v as -svařovaný stav (bez tepelného zpracování). Mechanické vlastnosti svarového kovu, návaru a svarového spoje po tepelném zpracování pro elektrody uvedených typů musí odpovídat požadavkům norem nebo technickým specifikacím pro konkrétní značky elektrod.
2. Pro elektrody typů E70, E85, E100, E125 a E150 jsou hodnoty mechanických vlastností uvedené v tabulce stanoveny pro svarový kov a nanesený kov po tepelném zpracování podle režimů regulovaných normami nebo technickými specifikacemi pro elektrody konkrétních značek. Mechanické vlastnosti svarového kovu a naneseného kovu ve svařeném stavu pro elektrody uvedených typů musí odpovídat požadavkům norem nebo technickým specifikacím pro elektrody konkrétních značek.
3. Indikátory mechanických vlastností svarových spojů provedených elektrodami typů E70, E85, E100, E125, E150 o průměru menším než 3 mm musí odpovídat požadavkům norem nebo technickým specifikacím pro elektrody konkrétních značek.
5. Chemické složení kovu deponovaného elektrodami pro svařování legovaných žáruvzdorných ocelí, jakož i mechanické vlastnosti deponovaného kovu nebo svarového kovu musí odpovídat normám uvedeným v tabulce 2.
Chemické složení naneseného kovu, %
Mechanické vlastnosti svarového kovu nebo naneseného kovu při normální teplotě
Pevnost v tahu σ в , kgf/mm²
Relativní prodloužení δ₅, %
Nárazová síla a н , kgf m/cm²
1. Hodnoty mechanických vlastností uvedené v tabulce jsou stanoveny pro svarový kov a deponovaný kov po tepelném zpracování podle režimů regulovaných normami nebo technickými specifikacemi pro konkrétní jakosti elektrod.
2. Ukazatele mechanických vlastností svarových spojů provedených elektrodami o průměru menším než 3 mm musí odpovídat požadavkům norem nebo technickým specifikacím pro konkrétní značky elektrod.
(Změněné vydání, Rev. N 1).
6. Požadavky uvedené v tabulkách 1 a 2 na chemické složení naneseného kovu a mechanické vlastnosti svarového kovu, naneseného kovu a svarových spojů musí být zkontrolovány při zkoušení elektrod v souladu s požadavky GOST 9466-75.
7. Symbol elektrod pro obloukové svařování konstrukčních a žáruvzdorných ocelí – podle GOST 9466-75.
V tomto případě musí být na druhém řádku symbolu elektrody uvedena skupina indexů označujících charakteristiky naneseného kovu a svarového kovu v souladu s požadavky uvedenými v odstavcích 8-10.
8. V označení elektrod pro svařování uhlíkových a nízkolegovaných konstrukčních ocelí s pevností v tahu do 60 kgf/mm² je podle tabulky 3 stanovena skupina indexů udávající charakteristiky naneseného kovu a svarového kovu.
Minimální hodnoty mechanických vlastností deponovaného kovu a svarového kovu při normální teplotě
Minimální teplota, při které je rázová houževnatost svarového kovu a naneseného kovu a N45 (při testování vzorků typu IX podle GOST 6996-66) je nejméně 3,5 kgf x m/cm², Texas , ° С
pevnost v tahu σ в ,
relativní prodloužení δ₅, %
Za jakoukoli hodnotu
Za jakoukoli hodnotu
Poznámka. Ve skupině indexů označují první dva indexy minimální hodnotu ukazatele a třetí index zároveň charakterizuje minimální hodnoty ukazatelů δ₅ a Tx. Pokud indikátory δ₅ a Tx. podle tabulky 3 odpovídají různým indexům, třetí index je stanoven podle minimální hodnoty ukazatele δ₅ a čtvrtý doplňkový index, uvedený v závorkách, charakterizující ukazatel, je zaveden do skupiny indexů Tx (viz příklad sestavení skupiny indexů pro elektrody značky UONII 13/45).
9. V symbolovém označení elektrod pro svařování legovaných konstrukčních ocelí s pevností v tahu nad 60 kgf/mm² skupina indexů označujících charakteristiky naneseného kovu a svarového kovu udává průměrný obsah hlavních chemických prvků v naneseném materiálu. kov, jakož i minimální teplotu, při které je rázová houževnatost svarového kovu a naneseného kovu při testování vzorků typu IX v souladu s GOST 6996-66 je alespoň 3,5 kgf m/cm² a musí zahrnovat:
a) první index dvoumístného čísla odpovídající průměrnému obsahu uhlíku v uloženém kovu v setinách procenta;
b) následné indexy, z nichž každý se skládá z písmenného označení odpovídajícího hlavního chemického prvku a čísla za ním, udávajícího průměrný obsah tohoto prvku v uloženém kovu v procentech (s chybou do 1 %);
c) poslední index charakterizující minimální teplotu, při které je rázová houževnatost svarového kovu a naneseného kovu při zkoušení vzorků typu IX podle GOST 6996-66 nejméně 3,5 kgf m/cm² podle tabulky 4.
10. V symbolu elektrod pro svařování legovaných žáruvzdorných ocelí by skupina indexů označujících charakteristiky naneseného kovu a svarového kovu měla obsahovat dva indexy.
První index, podobný poslednímu indexu v odstavci 9c, udává minimální teplotu, při které je rázová houževnatost svarového kovu a naneseného kovu při testování vzorků typu IX podle GOST 6996-66 alespoň 3,5 kgf m/cm² (tabulka 4).
Minimální teplota, při které houževnatost a N45 není menší než 3,5 kgf m/cm², °C